|
|
| Markenbezeichnung: | CHG |
| Modellnummer: | AC-32 |
| MOQ: | 1 Satz |
| Preis: | 100,000-300,000 USD |
| Zahlungsbedingungen: | L/c, d/p, d/a, t/t |
| Versorgungsfähigkeit: | 10 Sätze pro Jahr |
Automatische Pulverbeschichtung für lange Metallregale
Individuelles Pulverbeschichtungssystem mit 13,5 Meter langen Hängern
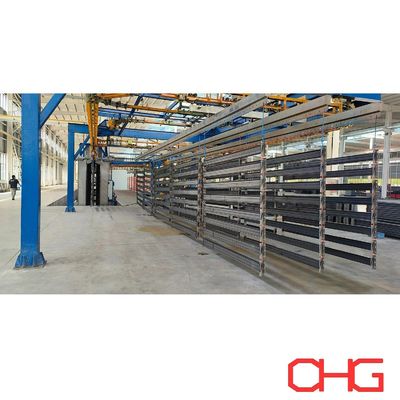
Diese automatische Pulverbeschichtungsanlage ist speziell für lange Metallregale und ähnliche große Fertigteile ausgelegt.so dass übergroße Regalprodukte während des gesamten Beschichtungsprozesses sicher und effizient transportiert werden können.
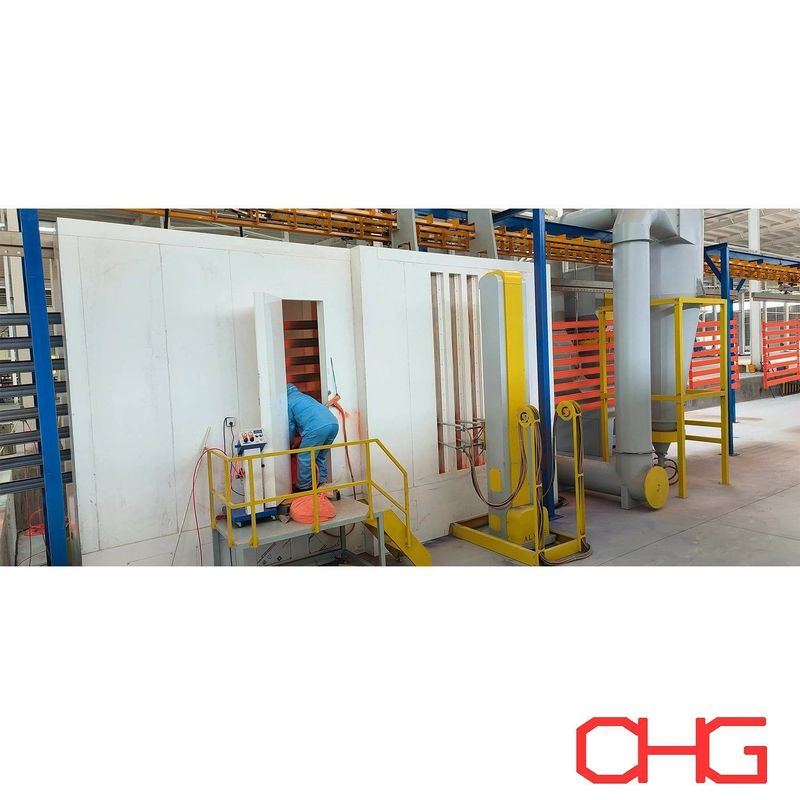
Die Pulversprühkabine ist aus langlebigem PP-Material (Polypropylen) gefertigt, das eine hervorragende chemische Beständigkeit, Korrosionsbeständigkeit,und eine lange Lebensdauer in industriellen Beschichtungseinrichtungen.
Für die Pulveraufbereitung kombiniert die Linie automatische elektrostatische Sprühpistolen mit manuellen Aufbereitungsstationen, die eine effiziente und wiederholbare Beschichtung der Hauptflächen ermöglichen.Während die manuelle Anwendung den Bedienern erlaubt, Ecken abzudecken, eingebettete Bereiche, Gelenke und andere schwer zugängliche Abschnitte.
Für die Materialbearbeitung wird ein Power- und Free-Aufbewegungsförderer eingesetzt, der eine flexible Bewegung des Werkstücks und die Akkumulation zwischen verschiedenen Prozessstufen ermöglicht.Das manuelle Be- und Entladen wird anhand der Abmessungen und Strukturmerkmale von Langregalprodukten durchgeführt..
Hauptmerkmale
130,5-Meter-Hanger-Konfiguration für lange Regalkomponenten
Automatische elektrostatische Pulverbesprühung
Manuelle Anpassung für komplexe und eingebaute Bereiche
PP-Pulversprühkabine
Kraft- und Freileiterförderer
Manuelles Be- und Entladen
Flexible Materialbearbeitung für verschiedene Regalkonstruktionen
Individuelle Prozess- und Ausrüstungskonfiguration
Energie und freies Fördersystem
Bei der Handhabung von langen Werkstücken ist die Verlegung des Förderers, die Konstruktion des Anhängers, die Ladekapazität und der verfügbare Werkstattplatz sorgfältig zu berücksichtigen.
Der Kraft- und Freiförderer ermöglicht es den Trägern, sich nach den Produktionsanforderungen zu bewegen, zu stoppen und zu akkumulieren.Dies ermöglicht eine größere Prozessflexibilität als ein herkömmlicher kontinuierlich bewegter Förderer, insbesondere bei großen oder unregelmäßigen Erzeugnissen.
Die Konfiguration des Förderers kann nach folgendem Verfahren konstruiert werden:
Maximale Abmessungen und Gewicht des Werkstücks
Hangerlänge und Abstand
Erforderliche Produktionskapazität
Prozesszykluszeit
Beförderungs- und Entladevorkehrungen
Fabrikplanung und verfügbare Höhe
Automatische und manuelle Anwendung von Pulver
Der Sprühbereich ist so konzipiert, daß die Produktivität mit der Flexibilität der Beschichtung in Einklang gebracht wird.
Automatische Sprühpistolen sorgen für eine gleichbleibende Pulveraufnahme während der normalen Produktion und tragen dazu bei, eine stabile Filmdicke und eine wiederholbare Oberflächenqualität zu erhalten.Manuelle Anpassungsstationen ergänzen das automatische System, wenn die Produktgeometrie eine vollständige automatische Abdeckung erschwert.
Diese Kombination eignet sich besonders für Regalkonstruktionen mit mehreren Kanten, Verbindungen, Ecken oder eingebetteten Oberflächen.
PP-Pulver-Sprühkabine
Die Pulverkabine verwendet eine PP-Struktur, die für industrielle Pulverbeschichtungen geeignet ist.
Zu den Vorteilen gehören:
Gute chemische und Korrosionsbeständigkeit
Dauerhafte Bauweise
Bequeme Reinigung und Wartung
Geeignet für kontinuierliche Produktionsumgebungen
Anpassungsfähige Abmessungen der Kabine je nach Werkstückgröße
Die Kabine, das Extraktionssystem, die Pulverrückgewinnungsausrüstung und die Kanonenanordnung können entsprechend den Produktionsanforderungen konfiguriert werden.
Pulverbeschichtungsprozess
1Oberflächenreinigung und -vorbereitung
Vor der Beschichtung müssen Metallkomponenten ordnungsgemäß gereinigt werden, um Öl, Fett, Staub, Herstellungsreste und andere Oberflächenverunreinigungen zu entfernen.
Eine wirksame Oberflächenvorbereitung stellt ein sauberes Substrat für die nachfolgende chemische Behandlung bereit und trägt zur Verbesserung der Beschichtungsabhängigkeit und der langfristigen Veredelungsleistung bei.
2. Vorbehandlung
Nach der Reinigung werden die Werkstücke entsprechend dem Substratmaterial und der erforderlichen Korrosionsbeständigkeit einem geeigneten Vorbehandlungsprozess unterzogen.
Der Prozess kann mehrere Reinigungs-, Spülungs- und Umwandlungsbehandlungsstufen umfassen.und erforderliche Beschichtungsleistung.
3Trocknen.
Nach der Vorbehandlung wird vor dem Pulverspritzen die Restfeuchtigkeit entfernt.
Die Werkstücke durchlaufen einen Trocknungsabschnitt, bis die Oberflächen ausreichend trocken sind, um elektrostatisches Pulver aufzutragen.Eine ordnungsgemäße Trocknung hilft, Beschichtungsfehler zu vermeiden, die durch Wasser oder Feuchtigkeit verursacht werden.
4. Elektrostatische Pulveranwendung
Die vorbereiteten Werkstücke werden in die Pulversprühkabine gebracht, wo elektrostatisch geladenes Pulver auf geerdete Metalloberflächen aufgetragen wird.
Automatische Sprühpistolen führen die primäre Beschichtung durch und sorgen für eine effiziente und wiederholbare Pulverablagerung.
Diese kombinierte Sprühmethode trägt dazu bei:
Gleichmäßige Verteilung des Pulvers
Gleichmäßige Beschichtungsdicke
Bessere Abdeckung komplexer Strukturen
Verringerte Arbeitsbelastung beim manuellen Sprühen
Stabile Produktionsqualität
5Pulverbehandlung
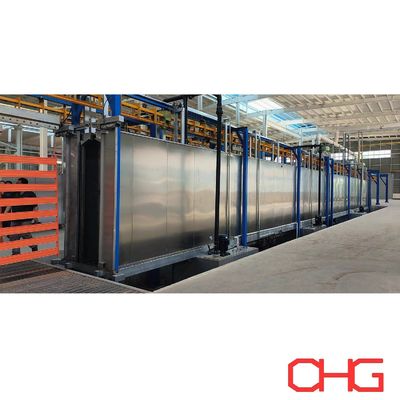
Nach dem Sprühen werden die beschichteten Erzeugnisse in den Härteofen gebracht.
Unter kontrollierten Erwärmungsbedingungen schmilzt das aufgetragene Pulver, fließt und verbindet sich chemisch, um einen durchgängigen Beschichtungsfilm zu bilden.Richtige Härteparameter werden gemäß der Pulverspezifikation ausgewählt, die Eigenschaften des Werkstücks und die erforderliche Beschichtungsleistung.
6Kühlung
Nach dem Verlassen des Härteofens lassen sich die fertigen Werkstücke abkühlen, bevor sie weiter behandelt werden.
Die Kühlphase stabilisiert die fertige Beschichtung und bereitet die Produkte für die Inspektion, Entladen oder weitere Produktionsprozesse vor.
7. Endgültige Qualitätsprüfung
Fertigprodukte können gemäß den geltenden Beschichtungsanforderungen überprüft werden.
Zu den typischen Kontrollpunkten gehören:
Beschichtungsdicke
Oberflächenbild
Einheitlichkeit der Beschichtung
Zusammenschluß
Farbe und Veredelung
Sichtbare Beschichtungsfehler
Maßgeschneiderte Pulverbeschichtungslösungen
Unsere Produktionslinien für Pulverbeschichtungen sind maßgeschneidert nach den Produkten, Produktionsanforderungen und Fabrikbedingungen jedes Kunden entworfen, anstatt als eine einzige Standardkonfiguration geliefert zu werden.
Zu den wichtigen technischen Parametern gehören:
Abmessungen und Gewicht des Werkstücks
Tägliche oder stündliche Produktionskapazität
Produktmaterial
Erforderliche Beschichtungsleistung
Anforderungen an die Vorbehandlung
Anzahl der Farben und Farbwechselfrequenz
Verfügbare Fabrikfläche
Heizenergiequelle
Notwendige Automatisierungsstufe
Auf der Grundlage dieser Informationen können wir ein geeignetes Prozesslayout, eine Förderkonfiguration, ein Sprühsystem, eine Aushärtungslösung und eine allgemeine Anordnung der Ausrüstung entwickeln.
Kontaktieren Sie uns mit Ihren Produktspezifikationen und Produktionsanforderungen, um einen maßgeschneiderten technischen Vorschlag und ein Angebot für Ihr Pulverbeschichtungsprojekt zu erhalten.