|
|
| Markenbezeichnung: | CHG |
| Modellnummer: | AC-29 |
| MOQ: | 1 Satz |
| Preis: | 100,000-300,000 USD |
| Zahlungsbedingungen: | L/C, D/A, D/P, T/T |
| Versorgungsfähigkeit: | 10 Sätze pro Jahr |
Automatische Pulverbeschichtungslinie für verschiedene Metallkomponenten
Flexibles Pulverbeschichtungssystem mit Kraft und freiem Förderband
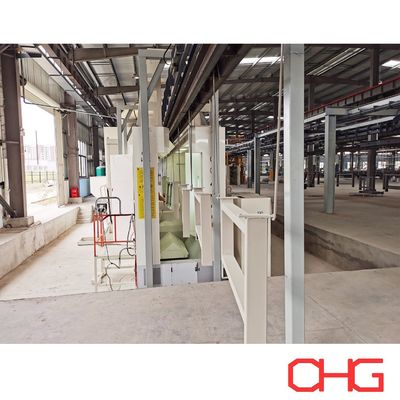
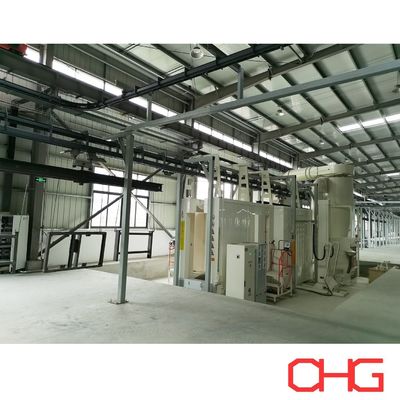
Diese automatische Pulverbeschichtungs-Produktionslinie ist für industrielle Metallkomponenten mit unterschiedlichen Abmessungen, Gewichten, Formen und Strukturmerkmalen ausgelegt.Durch die Kombination automatischer elektrostatischer PulverspritzungenDas System bietet eine effiziente und anpassungsfähige Beschichtungslösung für eine Vielzahl von Metallprodukten.
Die Pulversprühkabine ist aus langlebigem PP-Material (Polypropylen) gefertigt und bietet eine hervorragende chemische und Korrosionsbeständigkeit für einen zuverlässigen langfristigen Betrieb.
Das manuelle Be- und Entladen bietet zusätzliche Flexibilität bei der Handhabung verschiedener Werkstückgeometrien.Während die automatisierten Förder- und Sprühbereiche helfen, eine stabile Produktionseffizienz und eine gleichbleibende Beschichtungsqualität zu erhalten.
Automatisches Sprühen mit manueller Anpassung
Das Pulveraufsetzsystem kombiniert automatische Sprühpistolen mit einer zusätzlichen manuellen Beschichtung.
Automatische Pistolen führen die Hauptbesprühungsoperation durch und sorgen für eine wiederholbare Pulverbeanspruchung auf Standardoberflächen.Mit manuellen Aufbereitungsstationen kann man zusätzliches Pulver auf Bereiche auftragen, die für automatische Geschütze schwer zu erreichen sind.
Diese Konfiguration ist besonders nützlich für Produkte mit:
Komplexe Geometrien
mit einem Durchmesser von mehr als 20 mm
Ecken und Kanten
Schweißkonstruktionen
Unregelmäßige Oberflächen
Verschiedene Produktkonfigurationen auf derselben Linie
Die Kombination von automatischem und manuellem Sprühen sorgt für ein praktisches Gleichgewicht zwischen Produktionseffizienz und Flexibilität der Beschichtung.
PP-Pulver-Sprühkabine
Die Sprühkabine besteht aus Polypropylen (PP), das für industrielle Pulverbeschichtungen geeignet ist.
Zu den wichtigsten Merkmalen gehören:
Gute chemische Beständigkeit
Korrosionsbeständige Konstruktionen
Dauerhafte Leistung
Bequeme Reinigung und Wartung
Anpassungsfähigkeit an verschiedene Werkstückdimensionen
Die Abmessungen der Kabine, die Anordnung der automatischen Pistole, die manuellen Sprühpositionen, das Extraktionssystem und die Konfiguration der Pulverrückgewinnung können entsprechend den spezifischen Produktionsanforderungen konstruiert werden.
Kraft- und Freihöhenförderanlage
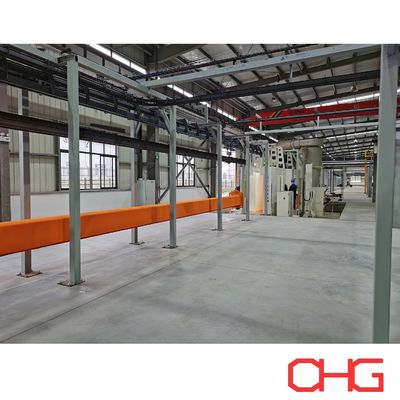
Ein Kraft- und Freiförderer transportiert Werkstücke zwischen den verschiedenen Abschnitten der Produktionslinie.
Im Vergleich zu einem herkömmlichen kontinuierlich bewegten Förderband bietet das Power-and-Free-System eine größere Flexibilität bei der Steuerung einzelner Fördermaschinen.Werkstücke können transportiert werden, gestoppt, angesammelt oder gemäß den Prozessanforderungen freigesetzt.
Zu den wichtigsten Vorteilen gehören:
Flexible Bewegung des Trägers
Stabiler Transport verschiedener Werkstücke
Akkumulationsfähigkeit
Effiziente Nutzung der Werkstattfläche
Anpassungsfähigkeit an verschiedene Prozesszeiten
Flexible Produktionsplanung
Die Kapazität des Förderers, der Abstand zwischen den Trägern, die Geschwindigkeit, die Konstruktion des Anhängers und die Routing werden nach dem Werkstück und der erforderlichen Produktionsleistung bestimmt.
Manuelles Be- und Entladen
Es gibt spezielle Bereiche für das manuelle Be- und Entladen, die es den Bedienern ermöglichen, Werkstücke entsprechend ihrer individuellen Geometrie zu positionieren und zu entfernen.
Diese Anordnung eignet sich für Produktionen mit mehreren Produkttypen, da sie Flexibilität bietet, ohne dass für jede Werkstückkonfiguration ein eigenes automatisches Handlingsystem erforderlich ist.
Ladeanordnungen und Aufhänger können entsprechend:
Produktmaße
Gewicht des Werkstücks
Hängepunkte
Produktorientierung
Erforderliche Beschichtungsabdeckung
Produktionskapazität
Typisches Pulverbeschichtungsverfahren
Eine komplette Pulverbeschichtungs-Produktionslinie beinhaltet in der Regel Oberflächenbehandlung, Trocknung, Pulveraufbereitung, Härtung und Kühlung, bevor die fertigen Produkte entladen werden.
1. Oberflächenvorbereitung
Metallbearbeitete Teile werden zunächst gereinigt, um Verunreinigungen zu entfernen, die die spätere Behandlung und Beschichtung beeinträchtigen könnten.
Abhängig vom Substrat und dem Ausgangsoberflächenzustand kann mit der Zubereitung
Öl und Fett
Staub und Schmutz
Verarbeitungsrückstände
Andere Oberflächenverunreinigungen
Eine wirksame Oberflächenreinigung bildet die Grundlage für eine stabile Vorbehandlung und Beschichtung.
2. chemische Vorbehandlung
Nach der ersten Reinigung werden die Werkstücke einer geeigneten chemischen Vorbehandlung unterzogen.
Der genaue Prozess hängt vom Substratmaterial und dem erforderlichen Korrosionsschutz ab.
Entfettung
Spülen
Phosphatisierung
Umwandlungsbehandlung
Passivierung
Endspülung
Die Vorbehandlung trägt zur Verbesserung der Beschichtungsabhängigkeit und zur Korrosionsbeständigkeit des gesamten Beschichtungssystems bei.
3. Feuchtigkeit Trocknung
Nach der Vorbehandlung muss vor der Anwendung des Pulvers die Restfeuchtigkeit entfernt werden.
Die Werkstücke werden unter kontrollierten Bedingungen durch einen Trocknungsabschnitt geführt, um eine saubere und trockene Oberfläche für das elektrostatische Sprühen zu schaffen.
4. Elektrostatische Pulveranwendung
Die vorbereiteten Werkstücke werden in die Pulversprühkabine gebracht, wo elektrostatisch geladenes Pulver auf geerdete Metalloberflächen aufgetragen wird.
Automatische Sprühpistolen sind die primäre Beschichtungsanwendung, während die manuelle Anpassung für komplexe oder schwer zugängliche Bereiche verwendet werden kann.
Das Sprühsystem ist so konstruiert, dass
Konsistente Pulverververteilung
Stabile Beschichtungsdicke
Effiziente Anwendung von Pulver
Vollständige Abdeckung der erforderlichen Flächen
Wiederholbare Veredelungsqualität
5Pulverbehandlung
Nach dem Sprühen werden die beschichteten Werkstücke in den Härteofen gebracht.
Unter kontrollierter Härtungsbedingungen schmilzt das Pulver, fließt und verknüpft sich chemisch, um einen durchgängigen Beschichtungsfilm zu bilden.
Die Härtetemperatur und die Aufenthaltszeit werden nach der Pulverspezifikation, dem Werkstückmaterial, der Dicke und der erforderlichen Beschichtungsleistung bestimmt.
6Kühlung
Nach dem Verlassen des Härteofens gelangen die beschichteten Erzeugnisse in die Kühlphase.
Eine ausreichende Kühlung stabilisiert die fertige Beschichtung und ermöglicht eine sichere Handhabung der Werkstücke während der Inspektion und des Entladens.
7. Endgültige Qualitätsprüfung
Die Fertigprodukte können gemäß der erforderlichen Beschichtungsspezifikation untersucht werden.
Zu den typischen Kontrollpunkten gehören:
Beschichtungsdicke
Oberflächenbild
Farbe und Glanz
Zusammenschluß
Einheitlichkeit der Beschichtung
Sichtbare Oberflächenfehler
Die Anforderungen an die Inspektion können anhand der Produkt- und Qualitätsstandards des Kunden festgelegt werden.
Hauptvorteile
Diese automatische Pulverbeschichtungslinie bietet:
Flexible Verarbeitung verschiedener Metallbauteile
Automatisches Sprühen für eine effiziente Produktion
Manuelle Anpassung für komplizierte Geometrien
Dauerhafte PP-Sprühkabine
Flexible Leistung und freie Materialbearbeitung
Anpassungsfähigkeit an mehrere Warentypen
Konsistente und wiederholbare Beschichtungsqualität
Individuelle Ausrüstungskonfiguration
angepasste Produktionslinien für Pulverbeschichtungen
Unsere Pulverbeschichtungslinien basieren nicht auf einer einzigen Standardkonfiguration, sondern jedes System wird nach den tatsächlichen Produkten, Produktionsanforderungen und Fabrikbedingungen des Kunden entwickelt.
Wichtige Informationen für die Liniengestaltung sind:
Werkstückmaterial
Maximale Abmessungen und Gewicht
Zeichnungen oder Fotos der Ware
Notwendige Stunden- oder Tageskapazität
Anforderungen an die Vorbehandlung
Spezifikationen für die Pulverbeschichtung
Anzahl der Farben und Farbwechselfrequenz
Verfügbare Fabrikmaße
Vorzugene Heizenergie
Notwendige Automatisierungsstufe
Auf der Grundlage dieser Parameter können wir einen geeigneten Prozessfluss, eine Ausstattung der Ausrüstung, eine Power- und Free-Conveyor-Konfiguration, ein Sprühsystem, eine Aushärtungslösung und ein Steuerungssystem entwickeln.
Kontaktieren Sie uns mit Ihren Produktinformationen und Produktionsanforderungen für einen maßgeschneiderten technischen Vorschlag und Angebot.
![]()