|
|
| Markenbezeichnung: | CHG |
| Modellnummer: | AC-20 |
| MOQ: | 1 Satz |
| Preis: | 100,000-300,000 USD |
| Zahlungsbedingungen: | L/C, D/A, D/P, T/T |
| Versorgungsfähigkeit: | 10 Sätze pro Jahr |
Automatische Pulverbeschichtungsanlage mit Power-and-Free-Förderer
Flexible industrielle Beschichtungslösung für verschiedene Metallkomponenten
Diese automatische Pulverbeschichtungsanlage ist für Metallkomponenten mit unterschiedlichen Abmessungen, Formen und strukturellen Merkmalen konzipiert. Das System kombiniert automatisierte Pulverapplikation mit flexiblem Materialhandling, um eine stabile Beschichtungsqualität und eine effiziente Produktion für eine breite Palette von Industrieprodukten zu gewährleisten.
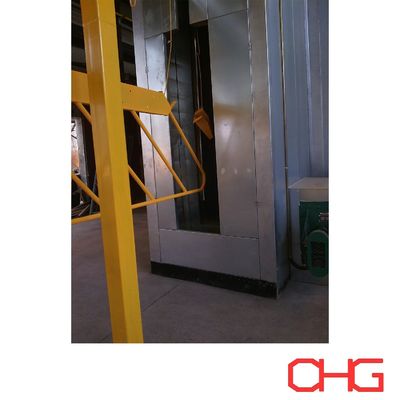
Die Pulverspritzkabine ist aus strapazierfähigem PVC-Material gefertigt und bietet eine gute chemische Beständigkeit und zuverlässige Leistung in industriellen Beschichtungsumgebungen.
Für die Pulverapplikation werden automatische elektrostatische Spritzpistolen mit manuellen Nachbearbeitungsstationen kombiniert. Die automatische Spritzapplikation übernimmt den primären Beschichtungsvorgang, während die manuelle Spritzapplikation zusätzliche Abdeckung für Ecken, vertiefte Bereiche und komplexe Werkstückgeometrien bietet.
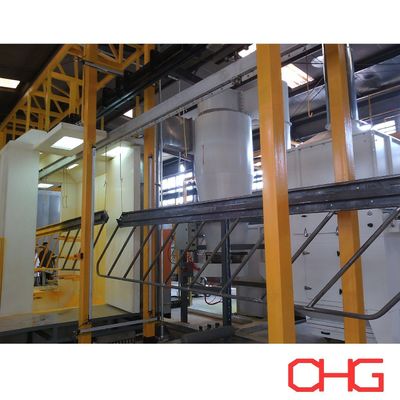
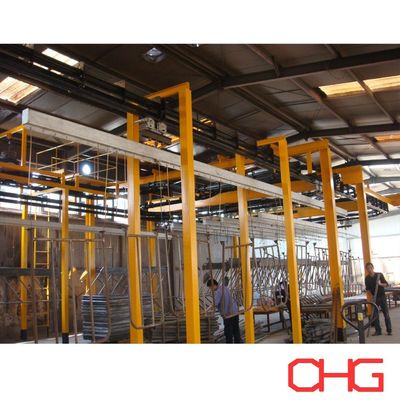
Die Anlage verwendet ein Power-and-Free-Oberkopf-Fördersystem, während das Be- und Entladen manuell erfolgt. Diese Konfiguration bietet ein praktisches Gleichgewicht zwischen Automatisierung, Produktionsflexibilität und effizientem Werkstückhandling.
Hauptmerkmale
Geeignet für Metallteile verschiedener Größen und Formen
PVC-Pulverspritzkabine
Automatische elektrostatische Pulverapplikation
Ergänzende manuelle Nachspritzung
Power-and-Free-Oberkopf-Förderer
Manuelles Be- und Entladen
Flexible Produktionsanordnung
Kundenspezifische Konstruktion nach Werkstückanforderungen
Automatische und manuelle Pulverapplikation
Der Spritzbereich kombiniert automatische Spritzpistolen mit manueller Beschichtungsfähigkeit.
Die automatische Spritzapplikation sorgt für eine wiederholbare Pulverapplikation auf den Hauptwerkstückoberflächen und trägt zur Verbesserung der Produktionseffizienz und der Beschichtungskonsistenz bei.
Für Komponenten mit komplizierten Strukturen können Bediener manuelle Nachspritzungen auf Bereichen durchführen wie:
Ecken und Kanten
Vertiefte Bereiche
Schweißnähte
Unregelmäßige Oberflächen
Schwer zugängliche Stellen
Diese Hybridkonfiguration ermöglicht es der Produktionslinie, eine größere Vielfalt von Produkten zu verarbeiten und gleichzeitig eine stabile Oberflächenqualität aufrechtzuerhalten.
PVC-Pulverspritzkabine
Die Pulverkabine verwendet eine PVC-Struktur, die für industrielle Pulverbeschichtungsanwendungen entwickelt wurde.
Die Kabinenkonfiguration kann wie folgt konstruiert werden:
Maximale Werkstückabmessungen
Anzahl der automatischen Spritzpistolen
Anforderungen an die manuelle Spritzapplikation
Fördereranordnung
Pulverrückgewinnungsmethode
Erforderliche Produktionskapazität
Die Absaug- und Rückgewinnungssysteme arbeiten mit der Kabine zusammen, um eine geeignete Spritzumgebung aufrechtzuerhalten und überschüssiges Pulver aufzufangen.
Power-and-Free-Oberkopf-Förderer
Die Produktionslinie verwendet einen Power-and-Free-Förderer, um Werkstücke durch verschiedene Prozessabschnitte zu transportieren.
Im Gegensatz zu einem herkömmlichen, kontinuierlich bewegten Förderer bietet ein Power-and-Free-System eine größere Flexibilität bei der Steuerung der Wagenbewegung und des Produktionsflusses.
Je nach Prozessdesign können die Wagen:
Zwischen Produktionsstufen transportiert werden
An bestimmten Positionen angehalten werden
Bei Bedarf angesammelt werden
Nach Prozessanforderungen freigegeben werden
Diese Flexibilität ist besonders nützlich, wenn verschiedene Prozessabschnitte unterschiedliche Betriebszeiten erfordern.
Die Fördererführung, Wagenabstände, Aufhängerdesign, Ladekapazität und Betriebsgeschwindigkeit werden entsprechend den tatsächlichen Werkstücken und Produktionsanforderungen angepasst.
Manuelles Be- und Entladen
Werkstücke werden an dafür vorgesehenen Stationen manuell auf das Fördersystem geladen und von diesem abgenommen.
Manuelles Handling bietet eine größere Anpassungsfähigkeit, wenn die Produktionslinie Komponenten mit unterschiedlichen Abmessungen, Formen oder Aufhängeanforderungen verarbeitet.
Geeignete Aufhänger und Vorrichtungen können entsprechend der Produktgeometrie konstruiert werden, um einen stabilen Transport und eine angemessene Positionierung während der Pulverapplikation und des Aushärtens zu gewährleisten.
Pulverbeschichtungsprozessablauf
Eine typische Pulverbeschichtungsanlage besteht aus den folgenden Hauptstufen:
Oberflächenvorbereitung → Vorbehandlung → Trocknung → Pulverapplikation → Aushärtung → Kühlung → Qualitätskontrolle
1. Oberflächenvorbereitung
Vor der chemischen Vorbehandlung und Pulverapplikation müssen Metallwerkstücke ordnungsgemäß gereinigt werden.
Der Zweck der Oberflächenvorbereitung ist die Entfernung von Verunreinigungen wie:
Öl
Fett
Staub
Schmutz
Verarbeitungsrückstände
Andere Oberflächenkontaminationen
Ein sauberer Untergrund bildet eine zuverlässige Grundlage für nachfolgende Vorbehandlungs- und Beschichtungsprozesse.
2. Vorbehandlung
Nach der anfänglichen Reinigung durchlaufen die Werkstücke einen geeigneten chemischen Vorbehandlungsprozess.
Der spezifische Prozess wird entsprechend dem Substratmaterial, dem Oberflächenzustand und der erforderlichen Korrosionsleistung ausgewählt.
Typische Stufen können umfassen:
Entfettung
Wasserrinigung
Oberflächenkonditionierung
Phosphatierung oder andere Konversionsbehandlung
Endreinigung
Eine ordnungsgemäße Vorbehandlung verbessert die Haftung der Beschichtung und erhöht die Korrosionsbeständigkeit des fertigen Beschichtungssystems.
3. Trocknung
Nach der Vorbehandlung wird Restfeuchtigkeit vor der Pulverapplikation entfernt.
Die Werkstücke durchlaufen einen Trocknungsbereich, in dem kontrollierte Erwärmung eine ausreichend trockene Oberfläche für die elektrostatische Pulverapplikation bietet.
Eine ordnungsgemäße Trocknung hilft, feuchtigkeitsbedingte Beschichtungsfehler zu vermeiden und trägt zu einer gleichmäßigen Oberflächenqualität bei.
4. Elektrostatische Pulverapplikation
Die vorbereiteten Werkstücke gelangen in die Pulverspritzkabine.
Pulverpartikel werden von den Spritzpistolen elektrostatisch aufgeladen und von den geerdeten Metallwerkstücken angezogen, wodurch sich eine gleichmäßige Pulverschicht auf den erforderlichen Oberflächen bildet.
Automatische Pistolen führen den Hauptspritzvorgang durch, während manuelle Nachbearbeitung dort eingesetzt werden kann, wo zusätzliche Abdeckung erforderlich ist.
Das kombinierte Spritzsystem bietet:
Gleichmäßige Pulververteilung
Stabile Schichtdicke
Effiziente Applikation
Verbesserte Abdeckung komplexer Komponenten
Flexibles Handling verschiedener Produkte
5. Pulveraushärtung
Nach der Pulverapplikation werden die beschichteten Werkstücke in den Aushärteofen transportiert.
Unter kontrollierten Erwärmungsbedingungen schmilzt die Pulverbeschichtung, fließt und vernetzt chemisch, um einen kontinuierlichen und haltbaren Beschichtungsfilm zu bilden.
Die Aushärtungsparameter werden anhand von Faktoren wie bestimmt:
Pulverspezifikation
Werkstückmaterial
Metallstärke
Produktgeometrie
Erforderliche Beschichtungsleistung
Eine korrekte Aushärtung ist unerlässlich, um das erforderliche Aussehen und die mechanischen Eigenschaften der fertigen Beschichtung zu erzielen.
6. Kühlung
Nachdem die beschichteten Komponenten den Aushärteofen verlassen haben, gelangen sie in die Kühlphase.
Die Werkstücke werden ausreichend gekühlt, um die Beschichtung zu stabilisieren und eine sichere Handhabung während der Inspektion und des Entladens zu ermöglichen.
7. Qualitätskontrolle
Fertige Komponenten werden gemäß den erforderlichen Beschichtungsspezifikationen inspiziert.
Typische Inspektionspunkte umfassen:
Schichtdicke
Oberflächenaussehen
Beschichtungskonsistenz
Haftung
Farbe und Glanz
Sichtbare Beschichtungsfehler
Qualifizierte Produkte können dann zum Entladen, zur Montage, zur Verpackung oder zu nachfolgenden Fertigungsprozessen übergehen.
Kundenspezifische Auslegung von Pulverbeschichtungsanlagen
Jedes Pulverbeschichtungsprojekt hat unterschiedliche Anforderungen. Unsere Produktionsanlagen werden daher entsprechend den tatsächlichen Produkten des Kunden, der erforderlichen Leistung, den Beschichtungsspezifikationen und den verfügbaren Fabrikbedingungen konstruiert.
Wichtige Informationen für die Entwicklung eines technischen Angebots umfassen:
Werkstückmaterial
Maximale Produktabmessungen
Maximales Werkstückgewicht
Erforderliche Produktionskapazität
Produktzeichnungen oder Fotos
Anforderungen an die Vorbehandlung
Anforderungen an die Beschichtungsleistung
Anzahl der Farben und Häufigkeit des Farbwechsels
Fabriklayout und verfügbarer Platz
Verfügbare Energiequellen
Erforderlicher Automatisierungsgrad
Basierend auf diesen Parametern können wir eine kundenspezifische Lösung entwickeln, die das Vorbehandlungssystem, den Power-and-Free-Förderer, die PVC-Spritzkabine, die Pulverapplikationsausrüstung, das Aushärtungssystem und das gesamte Layout der Produktionslinie umfasst.
Kontaktieren Sie uns mit Ihren Produktspezifikationen und Produktionsanforderungen für einen kundenspezifischen Vorschlag und ein Angebot für eine Pulverbeschichtungsanlage.