|
|
| Markenbezeichnung: | CHG |
| Modellnummer: | CS-06 |
| MOQ: | 1 Satz |
| Preis: | 5,000-100,000 USD |
| Zahlungsbedingungen: | D/A, D/P, T/T, L/C |
| Versorgungsfähigkeit: | 50 Sätze pro Jahr |
Flexibles automatisiertes Beschichtungssystem für industrielle Metallprodukte
Diese Pulverbeschichtungs-Produktionslinie mit Power-and-Free-Förderer ist für Hersteller konzipiert, die eine flexible Materialhandhabung, einen kontrollierten Produktionsfluss und eine zuverlässige Pulverbeschichtungsleistung benötigen.
Der Power and Free-Hängeförderer ermöglicht das Anhalten, Sammeln, Freigeben oder Übertragen einzelner Ladungsträger entsprechend den Anforderungen verschiedener Prozessstufen. Im Vergleich zu einem herkömmlichen Stetigförderer bietet diese Konfiguration eine größere Flexibilität, wenn Produkte unterschiedliche Bearbeitungszeiten erfordern oder wenn mehrere Werkstücktypen auf derselben Produktionslinie gehandhabt werden.
Das komplette Beschichtungssystem kann entsprechend den Werkstückabmessungen, dem Gewicht, der Produktionskapazität, den Beschichtungsanforderungen, dem Fabriklayout und dem erforderlichen Automatisierungsgrad des Kunden angepasst werden.
Konfiguration der Hauptproduktionslinie
Abhängig von den Projektanforderungen kann eine komplette Power and Free-Pulverbeschichtungslinie Folgendes integrieren:
System zur Oberflächenvorbehandlung
Abschnitt zur Feuchtigkeitstrocknung
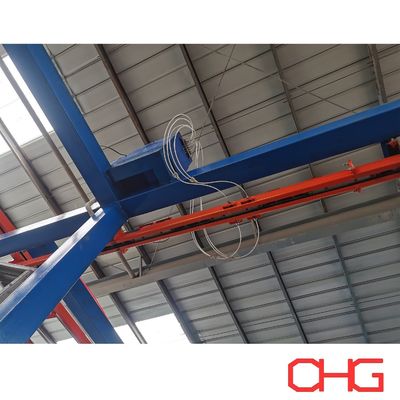
Power-and-Free-Hängeförderer
Automatische Pulverspritzkabine
Automatische elektrostatische Spritzpistolen
Manuelle Ausbesserungsstationen
Ausrüstung zur Pulverversorgung und -rückgewinnung
Pulverhärtungsofen
Kühlbereich
Be- und Entladestationen
SPS- und HMI-Steuerungssystem
Die Gerätekonfiguration wird entsprechend dem tatsächlichen Beschichtungsprozess ausgewählt und nicht nach einer festen Standardanordnung.
Power- und Free-Hängeförderer
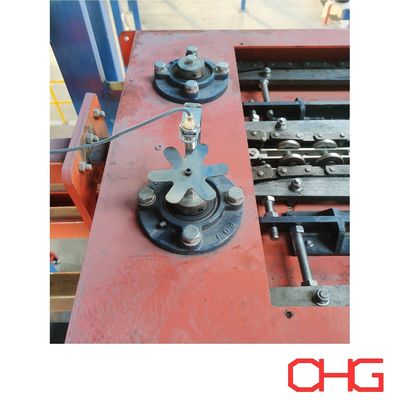
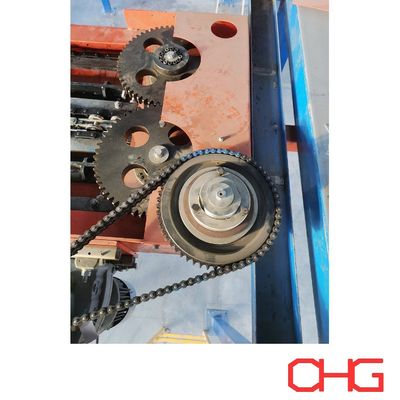
Der Power-and-Free-Förderer verwendet separate Power- und Free-Strecken.
Die Antriebskette enthält die Antriebskette, während die Mitnehmer auf der freien Schiene fahren. Durch geeignete Eingriffs- und Freigabemechanismen können einzelne Träger innerhalb des gesamten Fördersystems unabhängig voneinander arbeiten.
Dadurch können Werkstücke:
Wechseln Sie zwischen verschiedenen Produktionsstufen
Halten Sie an den vorgesehenen Prozesspositionen an
Ansammeln in Pufferzonen
Werden entsprechend den Produktionsanforderungen freigegeben
Übergabe zwischen Förderabschnitten
Folgen Sie unterschiedlichen Routen, wo der Prozess es erfordert
Diese Flexibilität ist besonders nützlich in automatisierten Beschichtungslinien, in denen Vorbehandlungs-, Sprüh-, Aushärtungs-, Kühl- und Beladungsvorgänge unterschiedliche Prozesszeiten erfordern können.
Flexibles Träger- und Kleiderbügeldesign
Träger und Kleiderbügel werden entsprechend den zu beschichtenden Produkten entwickelt und nicht nach einem einheitlichen Design.
Wichtige Faktoren sind:
Maximale Werkstückabmessungen
Werkstückgewicht
Anzahl der Produkte pro Spediteur
Hängende Ausrichtung
Schwerpunkt
Erforderlicher Trägerabstand
Zugänglichkeit der Spritzpistole
Abmessungen der Ofenöffnung
Lade- und Entlademethode
Das System kann verschiedene Trägerkonfigurationen aufnehmen, von kleineren Industriekomponenten bis hin zu großen und schweren Metallprodukten.
Automatischer Pulverbeschichtungsprozess
Ein typischer Produktionsablauf kann wie folgt konfiguriert werden:
Laden → Vorbehandlung → Feuchtigkeitstrocknung → Pulversprühen → Pulverhärtung → Abkühlen → Inspektion → Entladen
1. Laden
An der Verladestation werden Metallbauteile auf geeigneten Gehängen oder Trägern montiert.
Die Beladung kann je nach Werkstückgröße und -gewicht manuell, mit Gabelstapler oder integriert mit anderen Materialtransportgeräten erfolgen.
2. Oberflächenvorbehandlung
Vor dem Pulverauftrag durchlaufen die Werkstücke die erforderliche Reinigung und chemische Vorbehandlung.
Abhängig von den Substrat- und Beschichtungsanforderungen kann der Prozess Folgendes umfassen:
Entfetten
Wasserspülung
Oberflächenkonditionierung
Phosphatierung oder andere Umwandlungsbehandlung
Schlussspülung
Je nach Produktgeometrie und Produktionsanforderungen können sowohl Sprüh- als auch Tauchvorbehandlungskonfigurationen in Betracht gezogen werden.
3. Feuchtigkeitstrocknung
Nach der Nassvorbehandlung durchlaufen die Werkstücke vor dem Pulverauftrag eine Trockenstrecke, um Restfeuchtigkeit zu entfernen.
Trockene und ordnungsgemäß vorbereitete Oberflächen sorgen für stabile elektrostatische Sprühbedingungen und reduzieren Beschichtungsfehler.
4. Elektrostatisches Pulversprühen
Die Werkstücke gelangen in die Pulverspritzkabine, wo elektrostatische Spritzpistolen Pulver auf die geerdeten Metalloberflächen auftragen.
Abhängig vom erforderlichen Automatisierungsgrad kann der Sprühbereich Folgendes umfassen:
Automatische Spritzpistolen
Hubgeräte
Manuelle Ausbesserungspistolen
Ausrüstung zur Pulverversorgung
Ausrüstung zur Pulverrückgewinnung
Das automatische Sprühen ermöglicht eine wiederholbare Anwendung auf den Hauptflächen, während die manuelle Ausbesserung für komplexe Geometrien, vertiefte Bereiche, Ecken und andere schwer zu beschichtende Stellen möglich ist.
5. Pulverhärtung
Nach dem Pulverauftrag transportieren Carrier die beschichteten Werkstücke in den Härteofen.
Unter kontrollierten Heizbedingungen schmilzt, fließt und vernetzt das Pulver chemisch, um einen kontinuierlichen Beschichtungsfilm zu bilden.
Die Aushärtungsbedingungen werden entsprechend der Pulverspezifikation, dem Werkstückmaterial, der Metalldicke und der erforderlichen Beschichtungsleistung bestimmt.
6. Kühlung
Nach dem Aushärten gelangen die Werkstücke in den Kühlbereich, wo sie geprüft und entladen werden.
Je nach Produktionskapazität und verfügbarem Fabrikraum kann zwischen natürlicher Kühlung und Zwangsluftkühlung gewählt werden.
7. Inspektion und Entladen
Fertige Produkte werden gemäß der erforderlichen Beschichtungsspezifikation überprüft, bevor sie vom Förderband entfernt werden.
Typische Prüfpunkte können Beschichtungsdicke, Aussehen, Farbe, Glanz, Haftung und sichtbare Oberflächenfehler sein.
Trägerakkumulation und Produktionspufferung
Einer der Hauptvorteile eines Power-and-Free-Systems ist die Möglichkeit, Stauzonen innerhalb der Produktionslinie zu schaffen.
Träger können an bestimmten Positionen warten, ohne das gesamte Fördersystem anhalten zu müssen.
Pufferbereiche können eingebunden werden:
Vor Spritzkabinen
Vor dem Aushärten von Öfen
An Ladestationen
An Entladestationen
Zwischen Prozessen mit unterschiedlichen Zykluszeiten
In Inspektions- oder Produktionswartebereichen
Dies erleichtert die Koordinierung verschiedener Produktionsschritte und sorgt für mehr Flexibilität, wenn es in einem Abschnitt der Linie zu vorübergehenden Unterbrechungen kommt.
Flexible Förderwegführung
Für Produktionslinien, die unterschiedliche Produkttypen oder Prozessanforderungen verarbeiten, kann der Förderer mit Transfer- und Routingfunktionen ausgestattet werden.
Abhängig vom Layout kann dies bestimmten Spediteuren Folgendes ermöglichen:
Geben Sie verschiedene Beschichtungsabschnitte ein
Ausgewählte Prozessbereiche umgehen
Bewegen Sie sich in Sammelzonen
Überführung in alternative Produktionswege
Erreichen Sie verschiedene Be- oder Entladestationen
Die tatsächliche Routing-Anordnung richtet sich nach dem Produktionsprozess und der Werkstattgestaltung des Kunden.
SPS-basierte Förder- und Prozesssteuerung
Der Power and Free-Förderer kann in das Steuerungssystem der gesamten Pulverbeschichtungslinie integriert werden.
Je nach Projekt können SPS und HMI-System Folgendes koordinieren:
Förderbetrieb
Trägerbewegung
Stopp- und Freigabepositionen
Akkumulationszonen
Fördergeschwindigkeit
Werkstückerkennung
Prozessrouting
Geräteverriegelung
Bedienung der Sprühausrüstung
Ofenbetrieb
Fehleralarme und Statusüberwachung
Diese Integration ermöglicht den Betrieb von Materialhandhabungs- und Beschichtungsgeräten als koordiniertes Produktionssystem.
Sicherheit und Geräteschutz
Je nach Fördereranordnung, Werkstückeigenschaften und Betriebsumgebung können geeignete Sicherheitsmaßnahmen integriert werden.
Dazu können gehören:
Not-Aus-Geräte
Erkennung der Trägerposition
Überlastschutz des Förderers
Geräteverriegelungen
Mechanischer Schutz
Fehleralarme
Wo erforderlich, Antikollisionskontrolle
Bedienerschutz an Be- und Entladestellen
Die Sicherheitskonfiguration wird im Detail-Engineering entsprechend der tatsächlichen Produktionslinie festgelegt.
Hauptvorteile
Flexibler Werkstücktransport
Durch die individuelle Trägersteuerung ist es möglich, Werkstücke auf unterschiedliche Prozesszeiten und Produktionsabläufe abzustimmen.
Effizienter Produktionsfluss
Akkumulation und kontrollierte Trägerfreisetzung tragen dazu bei, die Materialbewegung zwischen verschiedenen Abschnitten der Beschichtungslinie auszugleichen.
Reduzierte manuelle Handhabung
Einmal auf die Träger geladen, können Werkstücke automatisch durch mehrere Beschichtungsprozesse transportiert werden.
Effiziente Nutzung des Werkstattraums
Durch die Anordnung der Hängeförderer steht mehr Stellfläche für Prozessausrüstung, Bediener, Wartung und Materialhandhabung zur Verfügung.
Geeignet für verschiedene Produkte
Durch maßgeschneiderte Träger, Aufhänger, Abstände und Führungen eignet sich das System für eine Vielzahl von Metallkomponenten.
Erweiterbare Automatisierung
Der Förderer kann je nach erforderlichem Automatisierungsgrad in automatische Sprühgeräte, Prozessleitsysteme und andere Produktionsgeräte integriert werden.
Typische Anwendungen
Power- und Free-Pulverbeschichtungsanlagen können für folgende Produkte konzipiert werden:
Automobilkomponenten
Schaltschränke und Gehäuse
HVAC-Produkte
Metallmöbel
Lagerregale und Regale
Maschinenkomponenten
Landwirtschaftliche Ausrüstung
Metalltüren und -rahmen
Hergestellte Stahlprodukte
Allgemeine industrielle Metallkomponenten
Kundenspezifische Power- und Free-Pulverbeschichtungsanlagen
Jede Produktionslinie ist auf die tatsächlichen Fertigungsanforderungen des Kunden abgestimmt.
Zu den wichtigsten für das Systemdesign erforderlichen Informationen gehören:
Werkstückmaterial
Maximale Abmessungen
Maximales Gewicht
Produkte pro Spediteur
Erforderliche Produktionskapazität
Beschichtungsspezifikation
Anforderungen an die Vorbehandlung
Anzahl der Farben und Häufigkeit der Farbwechsel
Werksmaße und lichte Höhe
Verfügbare Heizenergie
Anforderungen an das Be- und Entladen
Erforderliche Akkumulationspositionen
Automatisierungsgrad
Basierend auf diesen Parametern können wir eine maßgeschneiderte Lösung entwickeln, die das Power-and-Free-Förderband, das Träger- und Aufhängungssystem, die Vorbehandlungsausrüstung, die Pulversprühkabine, die Pulverauftrags- und -rückgewinnungsausrüstung, das Aushärtungssystem, den Kühlabschnitt, das Steuerungssystem und das komplette Layout der Produktionslinie umfasst.
Kontaktieren Sie uns mit Ihren Werkstückinformationen und Produktionsanforderungen für einen individuellen Vorschlag und ein Angebot für eine Power-and-Free-Pulverbeschichtungsanlage.
![]()