|
|
| Markenbezeichnung: | CHG |
| Modellnummer: | AC-15 |
| MOQ: | 1 Satz |
| Preis: | 100,000-300,000 USD |
| Zahlungsbedingungen: | L/C, D/A, D/P, T/T |
| Versorgungsfähigkeit: | 10 Sätze pro Jahr |
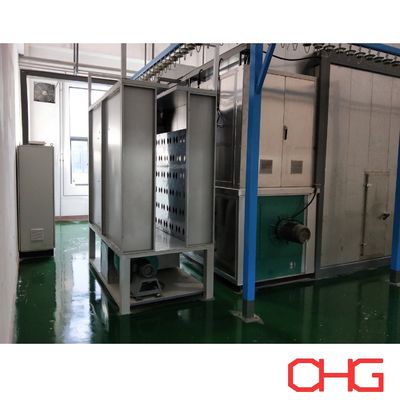
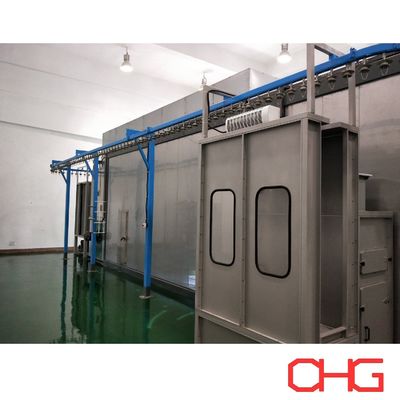
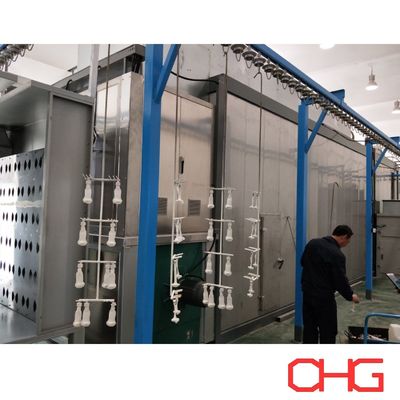
Linie zur Beschichtung mit Schmierstoff aus Glas für Schmiedewerk aus Titanlegierungen
Maßgeschneidertes Oberflächenbeschichtungssystem für Hochtemperaturschmiedeanwendungen
Diese Produktionslinie für Schmiermittelbeschichtung aus Glas ist für die Oberflächenbehandlung von Schmiedewerken aus Titanlegierung vor dem Erhitzen und Formen ausgelegt.
Bei Hochtemperaturschmieden erfordern Titanlegierungen einen geeigneten Oberflächenschutz und eine geeignete Schmierung.Vor dem Schmieden wird auf die Werkstückoberfläche ein schützendes Schmiermittel auf Glasbasis aufgetragen, um eine funktionelle Beschichtungsschicht für die anschließenden Heizungs- und Formverfahren zu bilden.
Die Beschichtung erfüllt hauptsächlich zwei wichtige Funktionen:
Oberflächenschutz: Hilft, die Oberfläche der Titanlegierung vor Oxidation bei hoher Temperatur zu schützen.
Schmiedungsschmierung: Verringert die Reibung zwischen dem erhitzten Werkstück und den Schmiedungsstücken und ermöglicht einen reibungsloseren Materialfluss während der Formung.
Die Beschichtungsausrüstung und der Herstellungsprozess können anhand der Abmessungen, des Gewichts, der Geometrie, der Produktionskapazität und der spezifischen Beschichtungsanforderungen der Titanlegierungskomponenten angepasst werden.
Rolle des Glasschmiermittels bei der Titanschmiede
Bei der Schmiede werden Titanlegierungen bei erhöhten Temperaturen verarbeitet.Oberflächenoxidation und Reibung zwischen Werkstück und Werkzeug können sowohl die Verarbeitung als auch die Qualität des Endprodukts beeinträchtigen.
Die Anwendung eines geeigneten Glasschmiermittels vor dem Schmieden schafft eine schützende und schmierende Schicht auf der Titanoberfläche.
Während des anschließenden Hochtemperaturprozesses hilft diese Beschichtung:
Verringerung der direkten Exposition der Titanoberfläche gegenüber der Atmosphäre
Grenzwerte für die Oberflächenoxidation bei hohen Temperaturen
Reduzieren Reibung zwischen dem Schmieden und sterben
Verbesserung der Schmierung während der Verformung
Fördermaterialfluss während der Formung
Schutz der Werkstückoberfläche während des Schmiedevorgangs
Das Beschichtungsmaterial und die Anwendungsparameter sind nach den Anforderungen des Herstellers der Titanlegierung, der Schmiedetemperatur, des Formprozesses und des Schmierstoffs auszuwählen.
Beschichtungsanwendungssystem
Der Anwendungsbereich kann entsprechend der Werkstückgeometrie und der erforderlichen Produktionskapazität konfiguriert werden.
Abhängig vom Projekt kann das System Folgendes kombinieren:
Automatische Sprühgeräte
Reziprotierende Sprühmechanismen
Handsprühpistolen
Manuelle Aufbereitungsstationen
Beschichtungsanlagen
Ausrüstung zur Positionierung des Werkstücks
Lüftungs- und Absaugsysteme
Automatisches Sprühen kann für die Hauptoberflächen des Werkstücks verwendet werden, während das manuelle Nacharbeiten zusätzliche Flexibilität für komplizierte Geometrien oder Bereiche bietet, die schwer automatisch zu erreichen sind.
Diese Kombination ist besonders geeignet, wenn eine Produktionslinie Schmiede von unterschiedlichen Formen und Abmessungen verarbeiten muss.
Materialbehandlungssystem
Titallegierte Schmiede können in Größe und Gewicht erheblich variieren.
Abhängig von den Anforderungen des Projekts kann die Produktionslinie geeignete Förder- und Werkstücktransfergeräte zur Verbindung der Beschichtungsstufen enthalten.
Zu den wichtigsten Konstruktionsüberlegungen gehören:
Höchstmaße des Werkstücks
Höchstgewicht des Werkstücks
Ausrichtung des Werkstücks
Erforderliche Produktionskapazität
Sprühposition
Beförderungs- und Entladeverfahren
Notwendige Verarbeitungszeit
Fabrikplanung
Bei großen oder schweren Schmiedewerken können ein schweres Fördergerät und maßgeschneiderte Träger in die Produktionslinie integriert werden.
Typischer Prozessfluss
Die genaue Produktionsfolge hängt vom gewählten Glasschmiermittel und dem geschmiedeten Verfahren ab.
Beförderung des Werkstücks → Oberflächenvorbereitung → Anwendung von Glasschmiermittel → Beschichtung / Trocknung nach Bedarf → Inspektion → Entladen → Übertragung auf anschließendes Erhitzen und Schmieden
1. Bearbeitungsstückladen
Titallegierte Bauteile werden auf den vorgesehenen Träger oder die dafür vorgesehene Handhabungsanlage geladen.
Die Befestigungen und die Positionierung des Werkstücks sind entsprechend der Produktgeometrie, dem Gewicht und den erforderlichen Beschichtungsflächen ausgelegt.
2. Oberflächenvorbereitung
Vor dem Auftragen sollte die Werkstückoberfläche den Reinigungs- und Vorbereitungsanforderungen des ausgewählten Glasschmiermittelsystems entsprechen.
Die spezifische Zubereitungsmethode wird anhand des Herstellungsprozesses und der Beschichtungsspezifikation bestimmt.
3. Anwendung von Glasschmiermitteln
Das Schutzschmiermittel wird gleichmäßig auf die erforderlichen Oberflächen aufgetragen.
Die Anwendungsparameter werden anhand von Faktoren wie
Beschichtungsmaterial
Geometrie des Werkstücks
Erforderliche Beschichtungsdicke
Sprühmerkmale
Produkttemperatur, falls zutreffend
Nachfolgende Schmiedeanforderungen
Automatisches Sprühen und manuelles Nacharbeiten können bei Bedarf kombiniert werden, um die erforderliche Abdeckung zu erreichen.
4- Beschichtung und Trocknung
Wenn das ausgewählte Schmiermittelsystem dies verlangt, werden die beschichteten Bauteile vor der Weiterbehandlung einem geeigneten Trocknungs- oder Konditionierungsprozess unterzogen.
Die Prozessbedingungen werden nach den technischen Anforderungen des Beschichtungsherstellers und dem tatsächlichen Schmiedeverfahren bestimmt.
5Inspektion und Entladen
Nach der Beschichtung können die Werkstücke vor dem Entladen und der Weiterführung zu den anschließenden Erhitzungs- und Schmiedevorgängen auf Oberflächenbedeckung und Beschichtungszustand untersucht werden.
Vorteile einer speziellen Beschichtungslinie
Konsistente Anwendung von Schmiermitteln
Kontrollierte Beschichtungsanlagen sorgen im Vergleich zu weniger standardisierten manuellen Anwendungsmethoden für eine wiederholbare Abdeckung.
Für die industrielle Produktion geeignet
Der Transport von Material und das automatische Sprühen können die wiederholte Produktion von Schmiedewerk aus Titanlegierung unterstützen.
Kombination von automatischem und manuellem Sprühen
Automatische Geräte können den Hauptbeschichtungsvorgang erledigen, während das manuelle Sprühen für komplizierte Oberflächen und verschiedene Werkstücksarten flexibel ist.
Anpassungsfähig für große und schwere Schmiedewerke
Das Material-Handling-System, die Träger und die Beschichtungsstationen können entsprechend dem Gewicht und den Abmessungen der tatsächlichen Produkte konstruiert werden.
Prozessspezifische Technik
Das komplette System basiert auf dem Schmiedeprozess des Kunden, anstatt eine Standard-Pulver- oder Flüssigmalerei zu verwenden.
Maßgeschneiderte Lösungen für Glasschmiermittelbeschichtung
Jede Produktionslinie wird nach den tatsächlichen Schmiede- und Beschichtungsbedürfnissen des Kunden entwickelt.
Wichtige Informationen für die Technik umfassen:
Titallegierung
Zeichnungen des Werkstücks
Maximale Abmessungen
Höchstgewicht
Produktgeometrie
Erforderliche Produktionskapazität
Spezifikation für Glasschmiermittel
Erforderliche Beschichtungsdicke oder Anwendungsanforderung
Anforderungen an die Oberflächenvorbereitung
Anforderungen an das Trocknen oder Konditionieren
Beförderungs- und Entladeverfahren
Fabrikmaße
Notwendige Automatisierungsstufe
Auf der Grundlage dieser Parameter können wir eine maßgeschneiderte Lösung entwickeln, die das Materialbehandlungssystem, Werkstückträger, Beschichtungsanlagen, automatische und manuelle Besprühungsarrangement,Lüftungssystem, Prozesssteuerung und Gesamtplanung der Produktionslinie.
Kontaktieren Sie uns mit Ihren Informationen über das Titan-Schmieden und Beschichten für einen maßgeschneiderten Vorschlag und ein Angebot für die Glasschmiermittelbeschichtung.