|
|
| Markenbezeichnung: | CHG |
| Modellnummer: | AC-24 |
| MOQ: | 1 Satz |
| Preis: | 100,000-300,000 USD |
| Zahlungsbedingungen: | L/C, D/A, D/P, T/T |
| Versorgungsfähigkeit: | 10 Sätze pro Jahr |
Pulverbeschichtungs-Produktionslinie für Aluminiumprofile mit Hängebahn
Maßgeschneidertes Oberflächenveredelungssystem für stranggepresste Aluminiumprofile
Diese Pulverbeschichtungs-Produktionslinie für Aluminiumprofile bietet eine integrierte Lösung für die Oberflächenveredelung von architektonischen und industriellen stranggepressten Aluminiumprofilen.
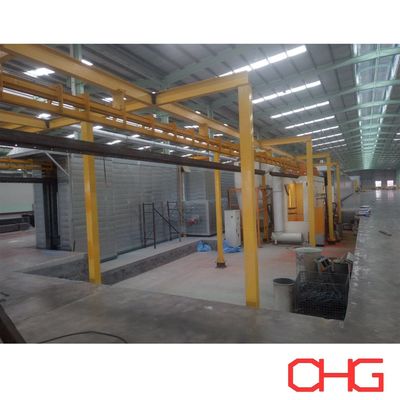
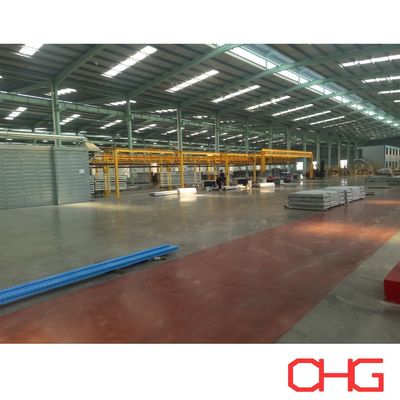
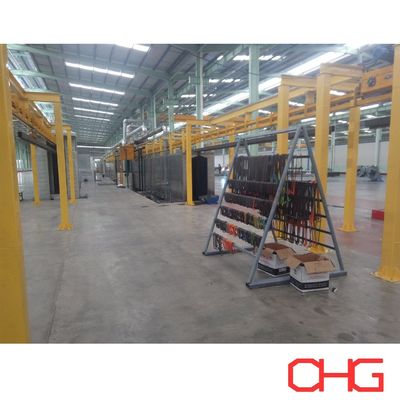
Das System verwendet eine Hängebahn, um die Profile durch die wichtigsten Produktionsstufen zu transportieren, wodurch ein kontinuierlicher Arbeitsablauf von der Vorbehandlung und Trocknung über die Pulverapplikation, Aushärtung, Kühlung bis zur Endkontrolle entsteht. Manuelles Be- und Entladen ermöglicht es den Herstellern, Profile mit unterschiedlichen Längen, Querschnitten und Losgrößen zu handhaben, ohne unnötige Komplexität in den Materialfluss zu bringen.
Jede Produktionslinie wird entsprechend den tatsächlichen Aluminiumprodukten, dem erforderlichen Durchsatz, den Beschichtungsspezifikationen, den Fabrikbedingungen und dem gewünschten Automatisierungsgrad konstruiert.
Hauptausrüstungskonfiguration
Eine komplette Pulverbeschichtungsanlage für Aluminiumprofile kann Folgendes umfassen:
Aluminium-Oberflächenvorbehandlungssystem
Wasser-Spülbereiche
Feuchtigkeitstrocknungsofen
Hängebahn
Pulverspritzkabine
Automatische elektrostatische Spritzpistolen
Manuelle Nacharbeitsausrüstung
Pulverversorgungssystem
Pulverrückgewinnungsausrüstung
Pulveraushärtungsofen
Kühlbereich
SPS- und HMI-Steuerung
Manuelle Be- und Entladestationen
Die endgültige Ausrüstungskonfiguration hängt vom Produktionsprozess und den Beschichtungsanforderungen des Kunden ab.
Überkopf-Materialtransport
Lange Aluminiumprofile erfordern eine stabile Positionierung und geeignete Abstände, während sie durch die Produktionslinie transportiert werden.
Die Hängebahn wird nach Faktoren wie folgt ausgelegt:
Maximale Profilänge
Profilquerschnitt
Werkstückgewicht
Profile pro Aufhänger
Abstand der Aufhänger
Erforderliche Linienkapazität
Fördergeschwindigkeit
Raumhöhe der Werkstatt
Anordnung der Ausrüstung
Geeignete Aufhänger und Aufhängepunkte werden ausgewählt, um die Profile stabil zu halten und gleichzeitig ausreichenden Zugang für Vorbehandlung, Pulverspritzen und Aushärtung zu gewährleisten.
Für Anwendungen, die eine Trägerakkumulation oder eine flexiblere Produktionssteuerung erfordern, kann auch eine Power-and-Free-Förderanlage in Betracht gezogen werden.
Aluminiumprofil-Vorbehandlung
Die Oberflächenvorbereitung hat einen erheblichen Einfluss auf die Haftung und Korrosionsbeständigkeit der fertigen Pulverbeschichtung.
Vor der Pulverapplikation werden Aluminiumprofile gereinigt und chemisch behandelt, um Verunreinigungen zu entfernen und eine geeignete Oberfläche für die Beschichtung zu schaffen.
Eine typische Aluminium-Vorbehandlungssequenz kann Folgendes umfassen:
Entfetten → Spülen → Ätzen / Oberflächenbehandlung → Spülen → Konversionsbehandlung → Endspülen
Die tatsächliche Sequenz wird durch die Aluminiumlegierung, den Oberflächenzustand, das chemische System und die erforderliche Beschichtungsleistung bestimmt.
Reinigung und Entfettung
Öl, Fett, Staub, Extrusionsrückstände und andere Verunreinigungen werden von der Aluminiumoberfläche entfernt, bevor weitere chemische Behandlungen erfolgen.
Ätzen und Oberflächenbehandlung
Wo erforderlich, kann eine Ätz- oder verwandte Oberflächenbehandlungsstufe integriert werden, um das Aluminiumsubstrat für die nachfolgende Konversionsbehandlung vorzubereiten.
Konversionsbehandlung
Abhängig von den Projektspezifikationen kann die Anlage eine geeignete chromhaltige oder chromfreie Konversionsbehandlung verwenden.
Das ausgewählte Verfahren hilft, eine geeignete Schnittstelle zwischen dem Aluminiumsubstrat und der Pulverbeschichtung zu schaffen und trägt gleichzeitig zum erforderlichen Korrosionsschutz bei.
Endspülen
Restliche Prozesschemikalien werden entfernt, bevor die Profile zur Trocknung weitergeleitet werden. Die Anforderungen an das Endspülen, einschließlich der Wasserqualität, werden gemäß der ausgewählten Vorbehandlungschemie bestimmt.
Feuchtigkeitstrocknung vor der Pulverapplikation
Nach der nassen Vorbehandlung gelangen die Aluminiumprofile in einen Trocknungsbereich, um restliche Oberflächenfeuchtigkeit zu entfernen.
Das Trocknungssystem wird ausgelegt nach:
Profilabmessungen
Dicke des Aluminiumprofils
Fördergeschwindigkeit
Produktionskapazität
Vorbehandlungsprozess
Erforderliche Trocknungsbedingungen
Eine ausreichend trockene Werkstückoberfläche schafft geeignete Bedingungen für die nachfolgende elektrostatische Pulverapplikation.
Elektrostatische Pulverapplikation
Die vorbereiteten Aluminiumprofile gelangen in die Pulverspritzkabine, wo elektrostatisch aufgeladenes Pulver auf die geerdeten Werkstücke aufgetragen wird.
Abhängig von den Produktionsanforderungen kann der Sprühbereich Folgendes kombinieren:
Automatische Spritzpistolen
Reziprokatoren
Manuelle Nacharbeits-Spritzpistolen
Pulverversorgungsausrüstung
Pulverrückgewinnungsausrüstung
Automatische Pistolen sorgen für eine wiederholbare Applikation während der kontinuierlichen Produktion, während manuelle Nacharbeit für komplizierte Querschnitte, vertiefte Bereiche und Stellen, die zusätzliche Abdeckung erfordern, verwendet werden kann.
Die Anzahl und Positionierung der Spritzpistolen wird entsprechend der Profilgeometrie, der Liniengeschwindigkeit, dem erforderlichen Durchsatz und der Beschichtungsspezifikation bestimmt.
Pulverrückgewinnung und Farbmanagement
Überschüssiges Pulver wird durch das Absaug- und Rückgewinnungssystem der Kabine gesammelt.
Die geeignete Rückgewinnungskonfiguration hängt ab von:
Anzahl der Pulverfarben
Häufigkeit von Farbwechseln
Produktionsvolumen
Anforderungen an die Pulverrückgewinnung
Erforderliche Reinigungszeit
Konfiguration der Spritzkabine
Für Hersteller, die mehrere Farben produzieren, sollten die Anforderungen an den Farbwechsel bei der ursprünglichen Konstruktion der Kabine und des Rückgewinnungssystems berücksichtigt werden.
Pulveraushärtung
Nach dem Spritzen werden die beschichteten Profile in den Aushärtungsofen transportiert.
Während der Aushärtung schmilzt das Pulver, fließt und vernetzt sich, um den fertigen Beschichtungsfilm zu bilden.
Das Aushärtungssystem wird nach den Anforderungen des Pulverherstellers und den thermischen Eigenschaften der Aluminiumprofile konstruiert.
Wichtige Faktoren sind:
Erforderliche Metalltemperatur
Pulver-Aushärtungsspezifikation
Profilquerschnitt und Wandstärke
Fördergeschwindigkeit
Produktionskapazität
Ofenkonfiguration
Verfügbare Heizenergie
Korrekte Aushärtungsbedingungen sind wichtig für das Erreichen des erforderlichen Aussehens, der Haftung, der mechanischen Eigenschaften und der langfristigen Beschichtungsleistung.
Kühlung und Endkontrolle
Nachdem die beschichteten Profile den Aushärtungsofen verlassen haben, durchlaufen sie einen Kühlbereich, bevor sie entladen und weiterverarbeitet werden.
Die fertigen Produkte können dann gemäß der erforderlichen Qualitätsspezifikation inspiziert werden.
Typische Inspektionspunkte umfassen:
Trockenschichtdicke
Oberflächenaussehen
Farbe und Glanz
Beschichtungshaftung
Beschichtungsuniformität
Sichtbare Defekte
Zusätzliche Prüfungen können gemäß den Produktstandards und Endanforderungen des Kunden integriert werden.
Typische Anwendungen
Die Produktionslinie kann für Aluminiumprodukte wie folgt angepasst werden:
Fenster- und Türprofile
Vorhangfassadenprofile
Architektonische stranggepresste Aluminiumprofile
Industrielle stranggepresste Aluminiumprofile
Möbelkomponenten
Dekorative Aluminiumprofile
Solarpanelrahmen
Bauteile für Gebäudesysteme
Transportbezogene stranggepresste Profile
Allgemeine Aluminiumprodukte
Da unterschiedliche Produkte unterschiedliche Querschnitte und Oberflächenanforderungen haben, sollte das Layout und der Prozess der Produktionslinie um die tatsächliche Produktpalette herum entwickelt werden.
Maßgeschneiderte Aluminium-Pulverbeschichtungslösungen
Jede Pulverbeschichtungsanlage für Aluminiumprofile wird entsprechend den projektspezifischen Produktionsbedingungen konstruiert.
Um die geeignete technische Lösung zu entwickeln, sind folgende Informationen besonders wichtig:
Zeichnungen oder Querschnitte von Aluminiumprofilen
Maximale und minimale Profilängen
Maximale Werkstückabmessungen
Profilgewicht
Erforderliche stündliche oder tägliche Produktionskapazität
Anzahl der Profile pro Aufhänger
Erforderliche Beschichtungsspezifikation
Vorbehandlungsanforderungen
Pulvertyp
Anzahl der Farben
Häufigkeit von Farbwechseln
Abmessungen und Raumhöhe der Fabrik
Verfügbare Energiequelle
Lokale elektrische Bedingungen
Erforderlicher Automatisierungsgrad
Basierend auf diesen Informationen können wir das Vorbehandlungssystem, die Trocknungsgeräte, die Hängebahn, die Pulverspritzkabine, die Pulverapplikations- und Rückgewinnungsausrüstung, den Aushärtungsofen, den Kühlbereich, das Steuerungssystem und das komplette Layout der Produktionslinie konstruieren, um den Fertigungsanforderungen des Kunden gerecht zu werden.
Kontaktieren Sie uns mit Ihren Aluminiumprofilinformationen und der erforderlichen Produktionskapazität für einen maßgeschneiderten technischen Vorschlag und ein Angebot.
![]()