logo

Einzelheiten zu den Produkten

Created with Pixso. Haus Created with Pixso. Produkte Created with Pixso.
Pulverbeschichtungslinie
Created with Pixso.

Automatische Pulverbeschichtungsanlage für Profile Fortschrittliche Technologie und Effizienz

Automatische Pulverbeschichtungsanlage für Profile Fortschrittliche Technologie und Effizienz

Markenbezeichnung: CHG
Modellnummer: AC-17
MOQ: 1 Satz
Preis: 100,000-300,000 USD
Zahlungsbedingungen: L/C, D/A, D/P, T/T
Versorgungsfähigkeit: 10 Sätze pro Jahr
Ausführliche Information
Herkunftsort:
China
Zertifizierung:
CE, ISO
Modell Nr.:
AC-17
Beschichtung:
Pulverüberzug, Pulver
Größe:
Maßgeschneidert
Warenzeichen:
CHG
Anpassung:
Verfügbar
Garantie:
1 Jahr, 1 Jahr
Versandkosten:
Kontaktieren Sie den Lieferanten bezüglich Fracht und voraussichtlicher Lieferzeit.
Verpackung Informationen:
Variiert je nach Design
Hervorheben:

automatische Pulverbeschichtungsanlage für Profile

,

Pulverbeschichtung Produktionslinie mit Garantie

,

effiziente Pulverbeschichtungsanlage für Profile

Produkt-Beschreibung

Automatische Pulverbeschichtungsanlage für Aluminiumprofile


Integriertes Pulverbeschichtungssystem für Aluminiumstrangpressprofile

Diese automatische Pulverbeschichtungsanlage wurde für die kontinuierliche Oberflächenveredelung von Aluminiumprofilen mit unterschiedlichen Längen, Querschnitten und Anwendungsanforderungen entwickelt.

Ein Hängebahnsystem transportiert die Profile durch die Hauptbearbeitungsabschnitte und sorgt für eine stabile Werkstückbewegung, indem es Vorbehandlung, Trocknung, Pulverauftrag, Aushärtung und Kühlung zu einem integrierten Produktionsfluss verbindet.

Manuelles Be- und Entladen wird eingesetzt, um die Flexibilität bei der Verarbeitung unterschiedlicher Profiltypen oder Produktionschargen zu gewährleisten. Das Gesamtsystem wird entsprechend den Kundenprodukten, der erforderlichen Leistung, den Beschichtungsstandards und der verfügbaren Werkstattfläche konstruiert.


Hauptmerkmale des Systems

Kontinuierlicher Hängetransport

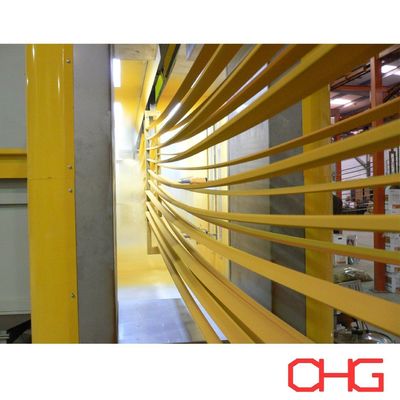
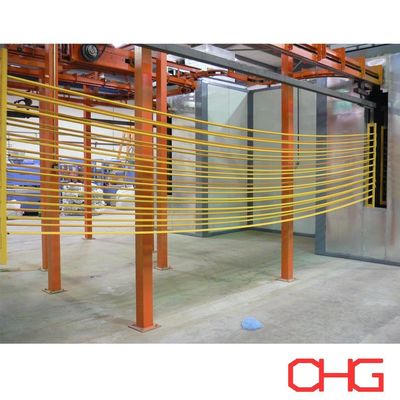
Die Hängebahn sorgt für eine kontinuierliche Bewegung von Aluminiumprofilen zwischen den verschiedenen Prozessstufen und reduziert gleichzeitig den Platzbedarf für die Materialhandhabung in der Werkstatt.

Die Förderkonfiguration wird bestimmt nach:

  • Profillänge und -querschnitt

  • Werkstückgewicht

  • Anzahl der Profile pro Aufhänger

  • Erforderliche Produktionskapazität

  • Aufhängerabstand

  • Prozesszeit

  • Raumhöhe der Fabrik

Spezielle Aufhänger können so konstruiert werden, dass eine geeignete Werkstückpositionierung während der Vorbehandlung, des Spritzens und der Aushärtung gewährleistet ist.

Flexibles manuelles Be- und Entladen

Die Profile werden an der Beladestation manuell auf die Aufhänger der Hängebahn gelegt und nach der Beschichtung und Kühlung abgenommen.

Diese Anordnung bietet Flexibilität bei der Handhabung von Produkten mit unterschiedlichen Längen und Querschnittsgeometrien, ohne dass komplizierte automatische Ladeeinrichtungen erforderlich sind.

Automatischer Pulverauftrag

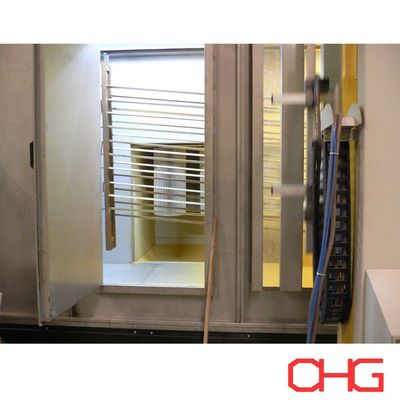
Der Spritzbereich kann mit automatischen elektrostatischen Sprühpistolen und Reziprokatoren für den kontinuierlichen Pulverauftrag ausgestattet werden.

Wo die Produktgeometrie eine zusätzliche Abdeckung erfordert, können auch manuelle Nachbearbeitungsstationen in die Anlage integriert werden.


Typischer Produktionsprozess

Ein vollständiger Beschichtungsprozess für Aluminiumprofile kann wie folgt angeordnet sein:

Beladung → Oberflächenreinigung → Chemische Vorbehandlung → Feuchtigkeitstrocknung → Elektrostatische Pulverbeschichtung → Aushärtung → Kühlung → Inspektion → Entladung

Die genaue Abfolge der Vorbehandlung und die Beschichtungsparameter werden entsprechend der Aluminiumlegierung, der erforderlichen Oberfläche, der Korrosionsbeständigkeit und dem ausgewählten Pulversystem festgelegt.

1. Oberflächenreinigung

Vor der chemischen Behandlung müssen Verunreinigungen von der Aluminiumoberfläche entfernt werden.

Die Reinigung dient der Beseitigung von Substanzen wie:

  • Öl und Fett

  • Staub

  • Extrusionsrückstände

  • Handhabungsbedingte Verunreinigungen

  • Andere Oberflächenverunreinigungen

Eine effektive Reinigung bereitet das Substrat für die nachfolgende chemische Behandlung vor und trägt zu einer stabilen Beschichtungsleistung bei.

2. Aluminium-Vorbehandlung

Nach der Reinigung durchlaufen die Profile einen geeigneten chemischen Vorbehandlungsprozess.

Abhängig von der Beschichtungsspezifikation kann der Prozess umfassen:

  • Entfettung

  • Wasserrinsung

  • Ätzen oder Oberflächenbehandlung

  • Zusätzliche Spülung

  • Konversionsbehandlung

  • Endspülung

Für Aluminiumprofile können geeignete chromhaltige oder chromfreie Konversionsbehandlungen entsprechend der erforderlichen Beschichtungsleistung und den Projektspezifikationen ausgewählt werden.

Die Vorbehandlung kann je nach Profilgeometrie, Produktionskapazität, chemischem Prozess und Fabrikbedingungen als Sprüh- oder Tauchsystem ausgelegt werden.

3. Feuchtigkeitstrocknung

Nach den nassen Vorbehandlungsstufen gelangen die Profile in den Trocknungsbereich.

Restwasser wird vor dem elektrostatischen Sprühen entfernt, um geeignete Oberflächenbedingungen für den Pulverauftrag zu schaffen.

Die Trocknungstemperatur und die Verweilzeit werden entsprechend den Profildimensionen, der Wandstärke, der Fördergeschwindigkeit und der erforderlichen Produktionskapazität bestimmt.

4. Elektrostatische Pulverbeschichtung

Die getrockneten Profile werden in die Pulverspritzkabine transportiert.

Elektrostatische Sprühpistolen laden die Pulverpartikel auf, die von den geerdeten Aluminiumwerkstücken angezogen werden.

Das Auftragssystem kann konfiguriert werden mit:

  • Automatische Pulversprühpistolen

  • Reziprokatoren

  • Manuelle Nachbearbeitungspistolen

  • Pulverversorgungseinrichtungen

  • Pulverrückgewinnungssystem

Die Anzahl, Positionierung und Sprühanordnung der Pistolen werden entsprechend dem Profilquerschnitt, der Fördergeschwindigkeit, der Produktionskapazität und der erforderlichen Beschichtungsabdeckung ausgewählt.

5. Pulveraushärtung

Nach dem Sprühen gelangen die beschichteten Aluminiumprofile in den Aushärteofen.

Kontrolliertes Erhitzen bewirkt, dass das aufgetragene Pulver schmilzt, fließt und zu einem kontinuierlichen Beschichtungsfilm vernetzt.

Das Aushärtungssystem wird ausgelegt nach:

  • Aushärtungsspezifikation des Pulverherstellers

  • Erforderliche Metalltemperatur

  • Dicke des Aluminiumprofils

  • Werkstückabmessungen

  • Fördergeschwindigkeit

  • Produktionskapazität

Korrekte Aushärtungsbedingungen sind wichtig für die Erzielung der erforderlichen Haftung, des Aussehens und der mechanischen Eigenschaften der Beschichtung.

6. Kühlung

Nach dem Verlassen des Aushärteofens durchlaufen die Profile einen Kühlbereich.

Natürliche oder forcierte Luftkühlung kann je nach Anlagenkapazität, Werkstücktemperatur und verfügbarem Fabrikraum ausgewählt werden.

Sobald die Profile ausreichend abgekühlt sind, können sie sicher inspiziert und entladen werden.

7. Qualitätsprüfung der Beschichtung

Fertige Aluminiumprofile können gemäß den geltenden Beschichtungsanforderungen geprüft werden.

Typische Prüfgegenstände umfassen:

  • Trockenschichtdicke

  • Oberflächenaussehen

  • Farbe und Glanz

  • Haftung

  • Beschichtungsuniformität

  • Sichtbare Oberflächenfehler

Zusätzliche Prüfungen können gemäß den Qualitätsstandards und der Produktanwendung des Kunden spezifiziert werden.


Pulverrückgewinnung und Farbwechsel

Die Spritzkabine kann mit einem geeigneten Pulverrückgewinnungssystem integriert werden, um übersprühtes Pulver aufzufangen.

Die Rückgewinnungsausrüstung wird ausgewählt nach:

  • Produktionsvolumen

  • Anzahl der Pulverfarben

  • Häufigkeit von Farbwechseln

  • Anforderungen an die Pulverrückgewinnung

  • Erforderliche Reinigungszeit der Kabine

Für Hersteller, die häufig Farben wechseln, sollten die Spritzkabine und die Rückgewinnungskonfiguration bei der ursprünglichen Auslegung der Produktionslinie gemeinsam berücksichtigt werden.


Anwendungen

Die Anlage kann für die Beschichtung von Aluminiumprodukten wie z. B. ausgelegt werden:

  • Architekturprofile

  • Fenster- und Türrahmen

  • Vorhangfassadenprofile

  • Industrielle Aluminiumstrangpressprofile

  • Möbelprofile

  • Dekorative Aluminiumkomponenten

  • Solarpanelrahmen

  • Gebäudesystemprofile

  • Transportkomponenten

  • Andere stranggepresste Aluminiumprodukte

Projektspezifische Konstruktion

Jede Pulverbeschichtungsanlage für Aluminiumprofile wird entsprechend den tatsächlichen Fertigungsbedingungen des Kunden entwickelt und nicht nach einer festen Ausrüstungskonfiguration.

Zur Vorbereitung des Produktionslinienentwurfs sind folgende Informationen wichtig:

  • Profilzeichnungen und Querschnitte

  • Maximale und minimale Profilängen

  • Werkstückabmessungen und -gewicht

  • Erforderliche stündliche oder tägliche Kapazität

  • Profile pro Aufhänger

  • Beschichtungsspezifikation

  • Vorbehandlungsanforderungen

  • Pulvertyp

  • Anzahl der Farben und Häufigkeit von Farbwechseln

  • Fabrikabmessungen und Raumhöhe

  • Verfügbare Heizenergie

  • Lokale Stromversorgung

  • Erforderlicher Automatisierungsgrad

Basierend auf diesen Parametern können wir eine Komplettlösung entwickeln, die das Vorbehandlungssystem, den Feuchtigkeitstrocknungsbereich, die Hängebahn, die Pulverspritzkabine, die automatische Auftragstechnik, das Pulverrückgewinnungssystem, den Aushärteofen, den Kühlbereich, das Steuerungssystem und das Layout der Produktionslinie umfasst.

Kontaktieren Sie uns mit Ihren Aluminiumprofilspezifikationen und Produktionsanforderungen für einen maßgeschneiderten technischen Vorschlag und ein Angebot.


High Quality Powder Coating Line with Electrostatic Spray Guns for Profiles High Quality Powder Coating Line with Electrostatic Spray Guns for Profiles