|
|
| Markenbezeichnung: | CHG |
| Modellnummer: | AC-26 |
| MOQ: | 1 Satz |
| Preis: | 100,000-200,000 USD |
| Zahlungsbedingungen: | L/C,D/A,T/T,D/P |
| Versorgungsfähigkeit: | 20 Sätze pro Jahr |
Manuelle Pulverbeschichtungs-Produktionslinie für industrielle Metallteile
CHG entwirft und liefertmanuelle Pulverbeschichtungs-Produktionslinien mit Hängebahn-Systemenfür Hersteller, die Metallkomponenten unterschiedlicher Größen, Formen und Produktionsvolumen verarbeiten.
Diese Ausrüstungskonfiguration kombiniert manuelles elektrostatisches Pulversprühen, eine Spritzkabine aus Kohlenstoffstahl, bandgestützte Werkstücktransport, thermisches Aushärten und natürliche Kühlung.
Die Produktionslinie ist für die manuelle Spritzapplikation während des anfänglichen Betriebs ausgelegt, während die Spritzkabine reservierte Installationspositionen für zukünftige automatische Spritzgeräte enthält.
Dieser Ansatz ermöglicht es Herstellern, einen integrierten Pulverbeschichtungsprozess zu etablieren und gleichzeitig die Flexibilität für potenzielle Automatisierungs-Upgrades bei sich entwickelnden Produktionsanforderungen zu erhalten.
| Ausrüstung | Beschreibung |
|---|---|
| Pulverspritzkabine | Robuste Konstruktion aus Kohlenstoffstahl |
| Sprühmethode | Manuelle elektrostatische Pulverapplikation |
| Fördersystem | Hängebahn |
| Beladung | Manuell |
| Entladung | Manuell |
| Aushärtungssystem | Integrierter Pulver-Aushärteofen |
| Kühlung | Natürliche Kühlung |
| Zukünftige Erweiterung | Reservierte Positionen für automatische Spritzpistolen |
| Produktionskapazität | Angepasst an die Werkstückanforderungen |
| Fabriklayout | Projektspezifische Ingenieurleistungen |
Die endgültigen Abmessungen der Ausrüstung, die Förderanordnung und die Betriebsparameter werden entsprechend den Produkten und Produktionsbedingungen des Kunden bestimmt.
Die manuelle Pulverapplikation ist für Hersteller geeignet, die unterschiedliche Werkstückgeometrien handhaben oder häufig wechselnde Produktionschargen verarbeiten.
Die Bediener verwenden elektrostatische Spritzpistolen, um Pulver auf geerdete Metallkomponenten aufzutragen.
Während des Spritzens kann der Bediener die Position der Pistole, den Sprühwinkel, den Abstand und die Applikationstechnik entsprechend der Produktform anpassen.
Dies bietet Flexibilität beim Beschichten von:
Unregelmäßige Metallstrukturen
Geschweißte Komponenten
Produkte mit Ecken und Kanten
Vertiefte Oberflächen
Unterschiedliche Werkstückabmessungen
Kleine und mittlere Produktionschargen
Produkte, die besondere Aufmerksamkeit auf bestimmte Oberflächen erfordern
Die manuelle Spritzapplikation ist besonders nützlich, wenn sich das Produktsortiment häufig ändert oder wenn die automatische Positionierung der Spritzpistole wiederholte Anpassungen erfordern würde.
Die Beschichtungsleistung hängt vom Pulvermaterial, den Geräteeinstellungen, der Erdung des Werkstücks, der Oberflächenvorbereitung und der Technik des Bedieners ab.
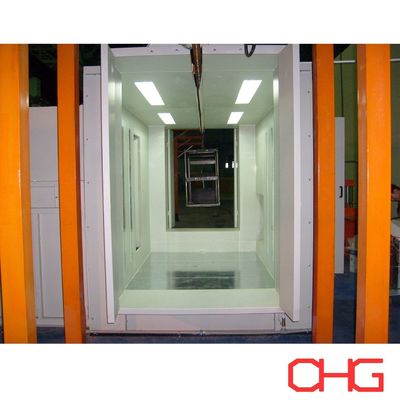
Die Produktionslinie umfasst einePulverbeschichtungskabine aus Kohlenstoffstahldie als dedizierter Arbeitsbereich für die manuelle elektrostatische Spritzapplikation konzipiert ist.
Die Kabinenstruktur wird entsprechend den maximalen Werkstückabmessungen, der Förderanordnung und dem erforderlichen Zugang für den Bediener entwickelt.
Die Kabine kann konfiguriert werden mit:
Manuelle Spritzpositionen
Geeignete Beleuchtung
Durchlassöffnungen für Förderanlagen
Pulverabsaugung
Filtrations- und Pulversammelsysteme
Wartungszugang
Reservierte Installationspositionen für automatische Spritzpistolen
Die Abmessungen und internen Anordnungen der Kabine werden entsprechend der Anzahl der Bediener, der Produktgeometrie und der erforderlichen Produktionskapazität ausgewählt.
Das Pulverabsaugsystem ist so konzipiert, dass überschüssiges Pulver in der Luft aufgefangen und geeignete Betriebsbedingungen im Spritzbereich aufrechterhalten werden.
Ein wichtiges Merkmal dieser Produktionslinie ist die Berücksichtigung zukünftiger Automatisierung während des ursprünglichen Ausrüstungsdesigns.
Obwohl die Pulverapplikation manuell erfolgt, enthält die Spritzkabine reservierte Positionen für die Installation automatischer Spritzpistolen.
Wenn die Produktionsvolumen steigen oder die Produktdesigns standardisierter werden, kann der Kunde eine Aufrüstung des Spritzbereichs in Betracht ziehen.
Mögliche zusätzliche Ausrüstung umfasst:
Automatische elektrostatische Spritzpistolen
Vertikale Verreciprocators
Automatische Spritzpistolen-Montagestrukturen
Pulverzuführungsausrüstung
Spritzpistolen-Steuerungssysteme
Integration mit Fördersteuerungen
Die Planung für zukünftige Automatisierung kann den Umfang der strukturellen Modifikationen reduzieren, die während eines Upgrades erforderlich sind.
Die Machbarkeit der Installation automatisierter Spritzgeräte hängt jedoch von den ursprünglichen Kabinenabmessungen, der Absaugleistung, der elektrischen Konfiguration, der Förderanordnung und den ausgewählten Automatisierungsgeräten ab.
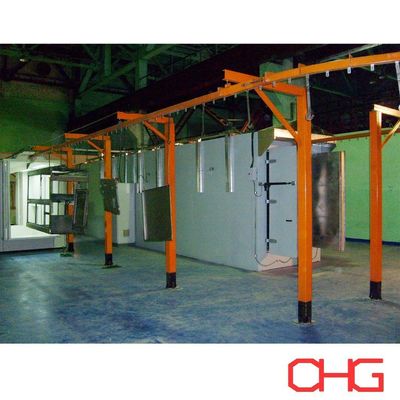
Die Hängebahn verbindet die Bereiche Spritzen, Aushärten, Kühlen sowie Be- und Entladen.
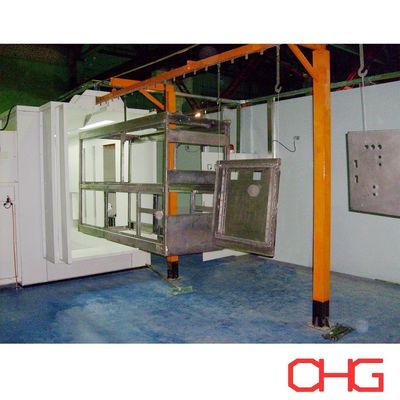
Werkstücke werden an geeigneten Aufhängungen befestigt und durch die Hauptbeschichtungsstufen transportiert.
Diese Anordnung reduziert wiederholte manuelle Transfers zwischen einzelnen Geräten und hilft, den Produktionsfluss zu organisieren.
Die Förderanlage wird ausgelegt nach:
Maximale Werkstückabmessungen
Einzelnes Werkstückgewicht
Anzahl der Komponenten pro Aufhängung
Abstand der Aufhängungen
Erforderliche Fördergeschwindigkeit
Produktionskapazität
Fabrik-Raumhöhe
Aushärtezeit
Be- und Entladeanforderungen
Spezielle Aufhängungen können entwickelt werden, um verschiedene Metallkomponenten zu tragen und Zugang zu den zu beschichtenden Oberflächen zu ermöglichen.
Die Förderroute wird mit der Spritzkabine, dem Aushärteofen, dem Kühlbereich und den verfügbaren Werkstattabmessungen koordiniert.
Die Produktionssequenz ist einfach:
Manuelles Beladen → Manuelles elektrostatisches Spritzen → Thermisches Aushärten → Natürliche Kühlung → Manuelles Entladen
Anforderungen an Oberflächenreinigung und Vorbehandlung werden je nach Werkstückmaterial und Beschichtungsspezifikation bewertet. Wo erforderlich, können geeignete Vorbehandlungsgeräte in die gesamte Produktionslinie integriert werden.
Die Bediener legen Metallkomponenten an der Ladestation auf die Förderaufhängungen.
Die Aufhängungsanordnung wird entsprechend der Werkstückgeometrie, dem Gewicht und der Beschichtungszugänglichkeit ausgewählt.
Ein geeigneter Abstand zwischen den Komponenten ist wichtig für Spritzvorgänge und die Förderbewegung.
Die aufgehängten Werkstücke fahren in die Spritzkabine aus Kohlenstoffstahl ein.
Die Bediener tragen elektrostatisch aufgeladenes Pulver mit manuellen Spritzpistolen auf.
Die Spritztechniken können je nach Werkstückform angepasst werden, insbesondere an Ecken, Schweißnähten und vertieften Bereichen.
Die erforderliche Schichtdicke wird durch die Pulverspezifikation und die Anforderungen des Endprodukts bestimmt.
Nach dem Spritzen transportiert die Förderanlage die beschichteten Werkstücke in den Aushärteofen.
Kontrollierte Erwärmung bewirkt, dass das Pulver schmilzt und fließt. Duroplastische Pulverbeschichtungen durchlaufen dann eine chemische Vernetzung, um ihre spezifizierten Eigenschaften zu entwickeln.
Das Aushärtungssystem wird gemäß den Anforderungen des Pulverherstellers ausgelegt, unter Berücksichtigung von Werkstückabmessungen, Metallstärke, erforderlicher Metalltemperatur und Produktionskapazität.
Nach dem Aushärten bewegen sich die beschichteten Komponenten in den Bereich der natürlichen Kühlung.
Die Werkstücke verbleiben in diesem Bereich, bis ihre Temperatur ausreichend gesunken ist, um eine sichere Handhabung und Entladung zu ermöglichen.
Die Kühlungsanordnung wird entsprechend der Produktmasse, der Fördergeschwindigkeit und der verfügbaren Fabrikfläche entwickelt.
Nach der Kühlung nehmen die Bediener die fertigen Produkte von der Förderanlage ab.
Die beschichteten Komponenten können dann zur Qualitätsprüfung, Montage, Verpackung oder anderen Fertigungsvorgängen weitergeleitet werden.
Typische Prüfgegenstände umfassen Schichtdicke, Aussehen, Haftung und sichtbare Oberflächenfehler.
Manuelle und automatische Pulverbeschichtungssysteme dienen unterschiedlichen Fertigungsanforderungen.
| Merkmal | Manuelles Pulverspritzen | Automatisches Pulverspritzen |
|---|---|---|
| Applikationsmethode | Vom Bediener gesteuerte Spritzpistolen | Programmierbare oder mechanisch gesteuerte Spritzpistolen |
| Produktflexibilität | Geeignet für häufige Produktwechsel | Effektiv für wiederholbare Produktgeometrien |
| Komplexe Oberflächen | Bediener können Spritzpositionen direkt anpassen | Kann zusätzliche Spritzpistolen oder manuelle Nacharbeiten erfordern |
| Produktionskapazität | Abhängig von der Verfügbarkeit des Bedieners und der Werkstückkomplexität | Kann bei geeigneten Produkten einen höheren Durchsatz unterstützen |
| Anfangsinvestition in Ausrüstung | Generell niedriger | Generell höher |
| Arbeitskräftebedarf | Erfordert Spritzbediener | Reduziert direkte Spritzarbeitskräfte, erfordert aber Systemüberwachung |
| Prozesswiederholbarkeit | Beeinflusst durch die Technik des Bedieners | Konsistenter für etablierte Sprühprogramme |
| Geräteeinstellung | Direkte manuelle Einstellung | Mechanische oder programmierte Einstellung |
| Typische Anwendungen | Produktion mit gemischten Produkten und variablen Chargen | Repetitive Produktion mit konsistenten Werkstückdesigns |
Die Pulverübertragungseffizienz kann nicht allein danach bestimmt werden, ob die Applikation manuell oder automatisch erfolgt. Sie hängt auch von der Spritzanlage, den Pulvereigenschaften, der Werkstückgeometrie, der Erdung, dem Luftstrom und den Betriebsparametern ab.
Manuelles Spritzen ermöglicht es den Bedienern, den Beschichtungsprozess an Produkte mit unterschiedlichen Abmessungen und Geometrien anzupassen.
Dies ist nützlich für Hersteller, die mehrere Produkttypen oder wechselnde Produktionspläne bearbeiten.
Die Hängebahn transportiert Komponenten zwischen Spritzen, Aushärten und Kühlen, wodurch wiederholte manuelle Bewegungen reduziert werden.
Die Produktionslinie bietet einen integrierten Beschichtungsprozess, ohne dass während des anfänglichen Betriebs automatische Spritzpistolen erforderlich sind.
Reservierte Installationspositionen ermöglichen die Berücksichtigung zukünftiger Spritzautomatisierung während des ursprünglichen Designs.
Die Spritzkabine aus Kohlenstoffstahl bietet ein stabiles industrielles Gehäuse, das für verschiedene Werkstückabmessungen und Bedieneranordnungen angepasst werden kann.
Die Förderbahn, die Spritzkabine, der Aushärteofen und der Kühlbereich werden entsprechend der verfügbaren Werkstattfläche und dem erforderlichen Materialfluss angeordnet.
Diese manuelle Pulverbeschichtungslinie kann für verschiedene hergestellte Metallprodukte angepasst werden, darunter:
Metallmöbelrahmen
Elektrische Schränke und Gehäuse
Maschinenkomponenten
Stahlkonstruktionen
Lagerregale und -gestelle
Industrielle Ausrüstungsrahmen
Metallwinkel und -halterungen
Teile für Landmaschinen
Metalltüren und Zubehör
Allgemeine Stahlbauteile
Die Ausrüstungskonfiguration wird entsprechend den Werkstückabmessungen, den Beschichtungsanforderungen, der Produktionskapazität und den Handhabungsbedingungen ausgewählt.
CHG entwickelt jede Pulverbeschichtungs-Produktionslinie entsprechend den tatsächlichen Fertigungsanforderungen des Kunden.
| Parameter | Umfang der Anpassung |
|---|---|
| Werkstückmaterial | Stahl, Aluminium und andere geeignete leitfähige Metalle |
| Maximale Abmessungen | Gemäß Produktspezifikationen |
| Maximales Gewicht | Gemäß Förder- und Aufhängungsdesign |
| Spritzkabine | Kohlenstoffstahl, kundenspezifische Abmessungen |
| Pulverapplikation | Manuelle elektrostatische Spritzpistolen |
| Vorkehrung für automatisches Spritzen | Reservierte Installationspositionen |
| Förderanlage | Hängebahn-System |
| Fördergeschwindigkeit | Berechnet nach Produktionsanforderungen |
| Beladung und Entladung | Manuell |
| Vorbehandlung | Gemäß Substrat- und Beschichtungsanforderungen |
| Aushärteofen | Ausgelegt nach Pulver- und Werkstückmerkmalen |
| Kühlung | Natürliche Kühlung |
| Pulverabsaugung | Konfiguriert nach Spritzanforderungen |
| Steuerungssystem | Projektspezifisch |
| Werkstattlayout | Kundenspezifisch |
Um ein geeignetes Produktionslinienlayout und Angebot zu entwickeln, stellen Sie bitte zur Verfügung:
Zeichnungen oder Fotos des Werkstücks
Produktmaterial
Maximale Länge, Breite und Höhe
Maximales Werkstückgewicht
Erforderliche stündliche oder tägliche Produktionskapazität
Anzahl der Produkte pro Aufhängung
Erforderliche Pulverbeschichtungsdicke
Pulvertyp und Beschichtungsspezifikationen
Anzahl der Farben
Häufigkeit des Farbwechsels
Anforderungen an die Oberflächenvorbehandlung
Verfügbare Werkstattabmessungen
Fabrik-Raumhöhe
Verfügbare Heizenergie
Lokale Stromversorgung
Zukünftige Automatisierungspläne
Basierend auf diesen Informationen kann CHG einen integrierten Ausrüstungsvorschlag entwickeln, der die Hängebahn, die Spritzkabine aus Kohlenstoffstahl, die manuelle Spritztechnik, das Pulverabsaugsystem, den Aushärteofen, den Kühlbereich und Vorkehrungen für zukünftige automatische Spritzapplikation umfasst.
CHG bietet komplette Pulverbeschichtungs-Produktionslinienlösungen für industrielle Hersteller, die flexible Beschichtungsausrüstung mit integrierter Materialhandhabung suchen.
Diese Konfiguration kombiniertmanuelles elektrostatisches Spritzen, eine Spritzkabine aus Kohlenstoffstahl, Transport per Hängebahn, thermisches Aushärten und reservierte Positionen für automatische Spritzapplikation.
Die Produktionslinie ist so konstruiert, dass sie die aktuellen Fertigungsanforderungen erfüllt und gleichzeitig potenzielle zukünftige Erweiterungen berücksichtigt.
Kontaktieren Sie CHG mit Ihren Werkstückspezifikationen, Ihrer Produktionskapazität und Ihren Werkstattbedingungen, um einen maßgeschneiderten Vorschlag und ein Angebot für eine manuelle Pulverbeschichtungslinie zu erhalten.