|
|
| Markenbezeichnung: | CHG |
| Modellnummer: | AC-29 |
| MOQ: | 1 Satz |
| Preis: | 100,000-300,000 USD |
| Zahlungsbedingungen: | D/p, t/t, d/a, l/c |
| Versorgungsfähigkeit: | 10 Sätze pro Jahr |
Automatische Pulverbeschichtungslinie mit PP-Spritzkabine und Power-and-Free-Förderer
CHG bietet kundenspezifischeautomatische Pulverbeschichtungs-Produktionslinienfür Hersteller, die Metallprodukte mit unterschiedlichen Abmessungen, Formen und Oberflächenveredelungsanforderungen verarbeiten.
Dieses System integriert einePolypropylen (PP) Pulverspritzkabine, automatische elektrostatische Spritzpistolen, manuelle Nachlackierstationen und einen Power-and-Free-Oberkopf-Förderer. Werkstücke werden manuell be- und entladen, während der Förderer den Transport durch die wichtigsten Produktionsstufen koordiniert.
Die Kombination aus automatischer Spritzapplikation und manueller Zusatzlackierung ermöglicht es der Linie, sowohl reguläre Metallkomponenten als auch Produkte mit komplizierteren Geometrien aufzunehmen.
Jede Produktionslinie wird entsprechend den tatsächlichen Werkstücken des Kunden, den erforderlichen Beschichtungsleistungen, der Produktionskapazität und dem verfügbaren Fabrikplatz ausgelegt.
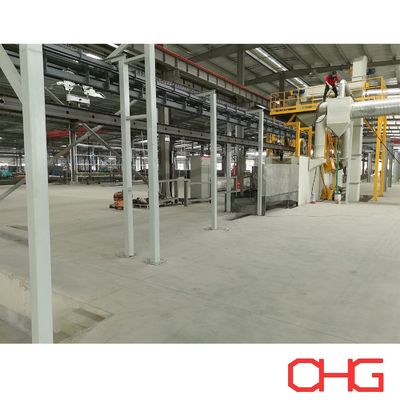
Der Pulverauftragsbereich verwendet eine Spritzkabine aus PP (Polypropylen).
PP bietet eine gute Beständigkeit gegen viele Industriechemikalien und eine geeignete Oberfläche für die routinemäßige Reinigung und Wartung.
Die Kabinenabmessungen, Fördereröffnungen und Spritzanordnungen können entsprechend der maximalen Werkstückgröße und den Produktionsanforderungen angepasst werden.
Automatische elektrostatische Spritzpistolen führen den primären Pulverauftrag durch und unterstützen wiederholbare Spritzvorgänge.
Manuelle Nachlackierstationen ermöglichen es den Bedienern, zusätzliche Pulver auf Ecken, versenkte Oberflächen, Schweißnähte und andere Bereiche aufzutragen, die besondere Aufmerksamkeit erfordern.
Diese kombinierte Anordnung bietet Flexibilität für Hersteller, die verschiedene Metallkomponenten produzieren.
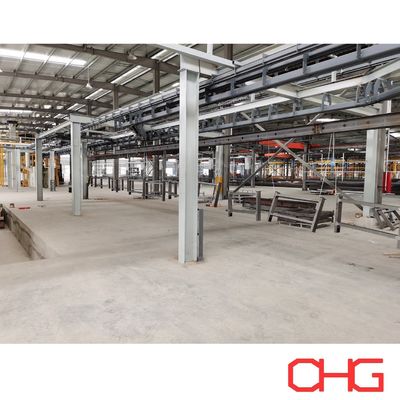
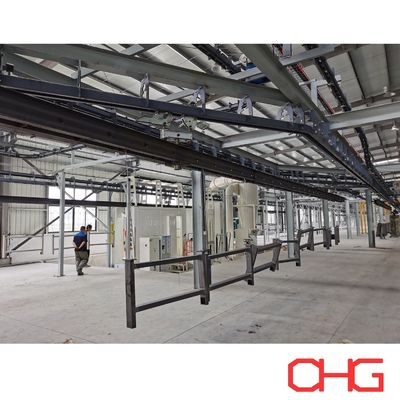
Der Oberkopf-Förderer transportiert hängende Werkstücke zwischen den Produktionsstufen.
Seine Power-and-Free-Konfiguration ermöglicht es den Trägern, an bestimmten Positionen anzuhalten, sich anzusammeln und die Bewegung fortzusetzen, was zur Koordination von Verarbeitungsvorgängen mit unterschiedlichen Zeitsteuerungsanforderungen beiträgt.
Bediener legen Metallkomponenten an der Ladestation auf kundenspezifische Haken und nehmen fertige Produkte nach dem Abkühlen ab.
Manuelle Handhabung bietet Flexibilität für Produkte mit unterschiedlichen Formen, Abmessungen und Aufhängungsanordnungen.
| Ausrüstung | Funktion |
|---|---|
| Ladestation | Manuelle Positionierung von Metallwerkstücken |
| Power-and-Free-Förderer | Gesteuerter Transport und Trägeransammlung |
| Vorbehandlungssystem | Oberflächenreinigung und chemische Behandlung |
| Trocknungsofen | Entfernung von Restfeuchtigkeit |
| PP-Pulverspritzkabine | Geschlossener Pulverauftragsbereich |
| Automatische Spritzpistolen | Primärer elektrostatischer Pulverauftrag |
| Manuelle Nachlackierstationen | Zusätzliche Beschichtung komplexer Oberflächen |
| Pulverrückgewinnungssystem | Sammlung von übersprühtem Pulver |
| Härteofen | Thermische Härtung der Pulverbeschichtung |
| Kühlsektion | Abkühlung vor der Handhabung |
| Entladestation | Manuelle Entnahme fertiger Komponenten |
| Elektrisches Steuersystem | Koordination von Förderer- und Ausrüstungsbetrieb |
Die endgültige Ausrüstungsanordnung wird entsprechend dem Herstellungsprozess des Kunden bestimmt.
Die Polypropylen-Spritzkabine ist ein wichtiger Bestandteil des automatischen Pulverbeschichtungssystems.
Ihr interner Aufbau ist um Werkstückabmessungen, Aufhängeorientierung, automatische Pistolenpositionen und manuellen Bedienerzugang herum entwickelt.
Je nach Projekt kann die Kabine Folgendes umfassen:
Automatische elektrostatische Spritzpistolen
Vertikale Verstellvorrichtungen
Manuelle Spritzöffnungen
Anschlüsse für Pulverabsaugung
Pulverrückgewinnungsgeräte
Geeignete Beleuchtung
Zugang für Reinigung und Wartung
Kundenspezifische Fördereröffnungen
Das Absaugsystem ist so konzipiert, dass es beim Sprühen luftgetragenes Pulver erfasst.
Für Produktionen mit mehreren Beschichtungsfarben können die Kabine und die Rückgewinnungsanordnung auch entsprechend den erforderlichen Reinigungsverfahren und der Häufigkeit von Farbwechseln bewertet werden.
Unterschiedliche Metallprodukte erfordern oft unterschiedliche Spritzansätze.
Für Komponenten mit regelmäßigen Formen und wiederholbaren Abmessungen kann automatische Spritztechnik konsistente Auftragsequenzen liefern.
Produkte mit tiefen Vertiefungen, komplizierten Profilen oder teilweise geschlossenen Abschnitten erfordern jedoch möglicherweise zusätzliche Beschichtungsaufmerksamkeit.
Die Kombination aus automatischen Spritzpistolen und manuellen Nachlackierstationen adressiert diese unterschiedlichen Anforderungen innerhalb einer Produktionslinie.
Automatische Spritzpistolen tragen geladene Pulverpartikel auf geerdete Metallwerkstücke auf.
Das Spritzsystem kann mit Verstellvorrichtungen ausgestattet sein, um die Spritzpistolen entsprechend dem erforderlichen Auftragmuster zu bewegen.
Menge der Spritzpistolen, Positionierung, Spritzabstand und Betriebsparameter werden entsprechend der Werkstückgeometrie und der erforderlichen Schichtdicke ausgewählt.
Manuelle Bediener können die Winkel und Positionen der Spritzpistolen anpassen, um Bereiche zu erreichen, die mit der automatischen Anordnung schwer zu beschichten sind.
Dies ist nützlich für Komponenten mit:
Schweißkonstruktionen
Innenecken
Versenkte Abschnitte
Unregelmäßige Profile
Winkel und Verbindungsteile
Komplexe gefertigte Baugruppen
Das erforderliche Gleichgewicht zwischen automatischer und manueller Spritzapplikation hängt von der Produktpalette und der Produktionskapazität ab.
Der Power-and-Free-Förderer verwendet separate Antriebs- und Freilaufschienen zur Steuerung der Bewegung von hängenden Trägern.
Im Gegensatz zu einem herkömmlichen, kontinuierlich angetriebenen Oberkopf-Förderer können Träger vom Antriebsmechanismus getrennt und an bestimmten Stellen angehalten werden.
Dies macht das System geeignet für Produktionslinien, bei denen Lade-, Spritz-, Härte- und Entladevorgänge einen koordinierten Materialfluss erfordern.
Abhängig vom endgültigen Schienendesign und Steuersystem kann der Förderer Folgendes bieten:
Gesteuertes Anhalten von Trägern
Werkstückansammlung
Sequentielle Trägerfreigabe
Koordination mit Spritzgeräten
Flexible Lade- und Entladevorgänge
Effiziente Nutzung des über Kopf liegenden Fabrikraums
Werkstückhaken werden entsprechend den tatsächlichen Produktabmessungen, dem Gewicht und der erforderlichen Beschichtungsorientierung ausgelegt.
Geeignete Aufhängungsanordnungen helfen, einen stabilen Transport zu gewährleisten und Zugang zu den zu beschichtenden Oberflächen zu ermöglichen.
Förderergeschwindigkeit, Trägerabstand und Tragfähigkeit werden entsprechend der erforderlichen Produktionsleistung und dem Anlagenlayout berechnet.
Eine typische Produktionssequenz ist:
Manuelles Laden → Oberflächenreinigung → Chemische Vorbehandlung → Feuchtigkeitstrocknung → Automatische Pulverspritzapplikation → Manuelle Nachlackierung → Thermische Härtung → Kühlung → Inspektion → Manuelles Entladen
Vor der Beschichtung werden Metallkomponenten gereinigt, um Öle, Fette, Staub und andere Oberflächenverunreinigungen zu entfernen.
Der Reinigungsprozess wird entsprechend dem Substratmaterial und dem anfänglichen Oberflächenzustand ausgewählt.
Geeignete Reinigung ist wichtig für die nachfolgende Vorbehandlung und die Haftung der Beschichtung.
Nach der Reinigung erhalten die Werkstücke eine geeignete chemische Oberflächenbehandlung.
Der Prozess hängt vom Metallsubstrat und der erforderlichen Korrosionsbeständigkeit ab.
Für Stahlprodukte können Phosphat- oder alternative Konversionsbehandlungssysteme ausgewählt werden.
Für Aluminiumkomponenten können Chrom- oder chromfreie Konversionsbeschichtungen geeignet sein.
Die Vorbehandlungsanlage kann je nach Werkstückmerkmalen und Produktionsanforderungen als Sprüh- oder Tauchsystem ausgelegt werden.
Nach der Vorbehandlung und dem Spülen durchlaufen die Werkstücke einen Trocknungsofen.
Diese Stufe entfernt Restfeuchtigkeit von der Oberfläche vor der elektrostatischen Pulverapplikation.
Trocknungstemperatur und Verweilzeit werden entsprechend den Produktabmessungen, der Materialdicke und der Fördereranordnung ausgewählt.
Die getrockneten Werkstücke gelangen in die PP-Spritzkabine.
Automatische elektrostatische Spritzpistolen tragen Pulver auf die geerdeten Metalloberflächen auf.
Manuelle Nachlackierung kann dort durchgeführt werden, wo zusätzliche Abdeckung erforderlich ist.
Die Spritzgeräte und Pulverlieferparameter werden entsprechend der Beschichtungsspezifikation und der Werkstückgeometrie konfiguriert.
Nach dem Pulverauftrag werden die Werkstücke in den Härteofen transportiert.
Kontrollierte Erwärmung bewirkt, dass das Pulver schmilzt und zu einem kontinuierlichen Beschichtungsfilm fließt.
Bei duroplastischen Pulverbeschichtungen entwickelt die chemische Vernetzung die spezifizierten Beschichtungseigenschaften.
Der Härteprozess wird gemäß den Anforderungen des Pulverherstellers ausgelegt, insbesondere hinsichtlich der erforderlichen Metalltemperatur und Härtezeit.
Nach der Härtung gelangen die beschichteten Komponenten in den Kühlbereich.
Natürliche oder forcierte Luftkühlung kann je nach Werkstückmerkmalen und erforderlichem Produktionsfluss ausgewählt werden.
Die Komponenten werden ausreichend gekühlt, bevor sie gehandhabt und entladen werden.
Fertige Produkte werden gemäß den erforderlichen Beschichtungsstandards inspiziert.
Typische Inspektionsverfahren umfassen:
Messung der Trockenschichtdicke
Prüfung des Oberflächenbildes
Haftprüfung
Farb- und Glanzprüfung
Identifizierung sichtbarer Beschichtungsfehler
Bewertung der Beschichtungsabdeckung
Zusätzliche Prüfungen können je nach Produktanwendung integriert werden.
Die Pulverspritzkabine kann an ein Rückgewinnungssystem angeschlossen werden, das übersprühtes Pulver sammelt.
Abhängig von den Produktionsanforderungen kann die Rückgewinnungsanordnung Zyklonabscheidung, Patronenfiltration oder eine Kombination geeigneter Sammeltechnologien umfassen.
Das System wird entsprechend den Pulvereigenschaften, dem Produktionsvolumen, der Häufigkeit von Farbwechseln und der erforderlichen Beschichtungsqualität ausgewählt.
Rückgewonnenes Pulver kann wiederverwendet werden, wenn es den Empfehlungen des Pulverherstellers und den Qualitätsanforderungen des Kunden entspricht.
Die Auswahl geeigneter Rückgewinnungsgeräte hilft bei der Verwaltung des Pulververbrauchs und der Aufrechterhaltung geeigneter Betriebsbedingungen in der Spritzkabine.
Flexible Verarbeitung: Das System kann verschiedene Metallwerkstücke durch kundenspezifische Haken, manuelle Handhabung und einstellbare Spritzanordnungen aufnehmen.
Wiederholbarer Pulverauftrag: Automatische elektrostatische Spritzpistolen unterstützen konsistente Spritzsequenzen für geeignete Produkte.
Möglichkeit zur Zusatzlackierung: Manuelle Nachlackierstationen bieten zusätzliche Flexibilität für komplexe Geometrien.
Gesteuerter Materialtransport: Der Power-and-Free-Förderer ermöglicht das Anhalten und Ansammeln von Trägern an bestimmten Stationen.
Kundenspezifische Spritzkabine: PP-Kabinenabmessungen und interne Gerätepositionen werden entsprechend dem Werkstückumfang ausgelegt.
Integrierter Produktionsfluss: Vorbehandlung, Spritzapplikation, Härtung und Kühlung können innerhalb einer vollständigen Produktionslinie koordiniert werden.
Diese automatische Pulverbeschichtungslinie kann für verschiedene industrielle Metallprodukte konfiguriert werden, darunter:
Metallmöbelkomponenten
Elektrische Schränke und Gehäuse
Maschinenrahmen
Gefertigte Stahlkonstruktionen
Lagerregale und -böden
Gehäuse für Industrieanlagen
Automobilmetallteile
Gefertigte Aluminiumkomponenten
Metallwinkel und -stützen
Allgemeine gefertigte Metallprodukte
Die Eignung der Ausrüstung hängt von den Werkstückabmessungen, dem Gewicht, den Beschichtungsanforderungen und dem Produktionsvolumen ab.
| Parameter | Konfiguration |
|---|---|
| Beschichtungsmethode | Automatische elektrostatische Spritzapplikation mit manueller Nachlackierung |
| Material der Spritzkabine | PP (Polypropylen) |
| Förderertyp | Power-and-Free-Oberkopf-Förderer |
| Beladung | Manuell |
| Entladung | Manuell |
| Werkstückmaterial | Stahl, Aluminium und andere geeignete leitfähige Metalle |
| Werkstückabmessungen | Kundenspezifisch |
| Förderer-Kapazität | Entsprechend Werkstückgewicht und Trägerdesign |
| Anordnung der Spritzpistolen | Projektspezifisch |
| Pulverrückgewinnung | Ausgewählt nach Produktionsanforderungen |
| Vorbehandlung | Nach Substrat und Beschichtungsspezifikation |
| Trocknung | Integrierte Feuchtigkeitstrocknung |
| Härtung | Pulverhärteofen |
| Kühlung | Natürliche oder forcierte Luftkühlung |
| Automatisierung | Kundenspezifische Steuerkonfiguration |
| Werkstattlayout | Projektspezifische Ingenieurplanung |
CHG entwickelt Pulverbeschichtungs-Produktionslinien entsprechend den tatsächlichen Produkten und Betriebsbedingungen des Kunden.
Für eine vorläufige technische Planung und Angebotserstellung stellen Sie bitte zur Verfügung:
Zeichnungen oder Fotos der Werkstücke
Produktmaterial
Maximale Länge, Breite und Höhe
Maximales Werkstückgewicht
Erforderliche Produktionskapazität
Anzahl der Komponenten pro Haken
Art der Pulverbeschichtung
Erforderliche Beschichtungsdicke
Anzahl der Farben und Häufigkeit von Farbwechseln
Vorbehandlungsanforderungen
Verfügbare Werkstattabmessungen und lichte Höhe
Heizenergie- und elektrische Spezifikationen
Erforderlicher Automatisierungsgrad
Basierend auf diesen Parametern kann CHG eine kundenspezifische technische Lösung entwickeln, die den Power-and-Free-Förderer, die PP-Pulverspritzkabine, die automatische Spritztechnik, manuelle Nachlackierstationen, das Pulverrückgewinnungssystem, die Vorbehandlungsanlage, den Härteofen und das gesamte Layout der Produktionslinie umfasst.
CHG bietet integrierte Pulverbeschichtungsanlagen für industrielle Hersteller, die flexible Oberflächenveredelung und automatisierte Werkstücktransporte benötigen.
Die Kombination aus einerPP-Pulverspritzkabine, automatischer elektrostatischer Spritzapplikation, manueller Nachlackierung und Power-and-Free-Fördererermöglicht die Konfiguration der Produktionslinie für verschiedene Metallkomponenten und Fertigungsanforderungen.
Kontaktieren Sie CHG mit Ihren Werkstückspezifikationen, Ihrem Fabriklayout und Ihrer erforderlichen Produktionskapazität, um einen kundenspezifischen Vorschlag und ein Angebot für eine Pulverbeschichtungslinie zu erhalten.
![]()