logo

Einzelheiten zu den Produkten

Created with Pixso. Haus Created with Pixso. Produkte Created with Pixso.
Pulverbeschichtungslinie
Created with Pixso.

Kundenspezifische Pulverbeschichtungslinie für Aluminiumprofile mit automatischer Methode und allen Geräten inklusive

Kundenspezifische Pulverbeschichtungslinie für Aluminiumprofile mit automatischer Methode und allen Geräten inklusive

Markenbezeichnung: CHG
Modellnummer: AC-24
MOQ: 1 Satz
Preis: 100,000-300,000 USD
Zahlungsbedingungen: L/C, D/A, D/P, T/T
Versorgungsfähigkeit: 10 Sätze pro Jahr
Ausführliche Information
Herkunftsort:
China
Zertifizierung:
CE, ISO
Beschichtung:
Pulverüberzug, Pulver
Mini Order Qty:
1 Satz
Technische Daten:
Maßgeschneidert
Herkunft:
China
HS-Code:
8424899990
Paketgröße:
20000.00 cm * 200.00 cm * 400,00 cm
Bruttogewicht des Pakets:
100000.000 kg
Verpackung Informationen:
Variiert je nach Design
Hervorheben:

automatische Pulverbeschichtungslinie

,

Aluminiumprofil-Beschichtungslinie

,

Komplette Pulverbeschichtungsanlage

Produkt-Beschreibung

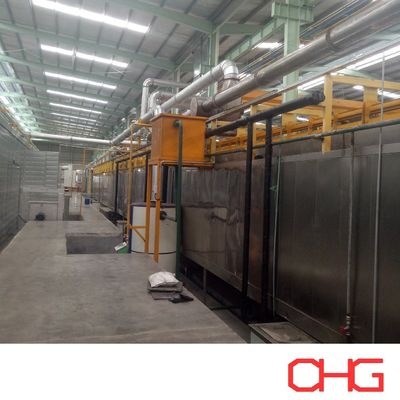
Maßgeschneiderte Pulverbeschichtungsanlage für Aluminiumprofile mit Hängebahn

Industrielle Pulverbeschichtungsanlagen für Aluminiumstrangpressprofile und Profile

CHG entwickelt und liefertPulverbeschichtungs-Produktionslinien für Aluminiumprofile, und bietet integrierte Oberflächenbehandlungs- und Veredelungslösungen für Hersteller von Aluminiumstrangpressprofilen und Metallverarbeitungsbetriebe.

Diese Produktionslinie ist für die Verarbeitung von Aluminiumprofilen mit unterschiedlichen Querschnittsformen, Längen und Beschichtungsanforderungen ausgelegt. Eine Hängebahn transportiert die aufgehängten Profile durch die Produktionsstufen, während manuelle Be- und Entladung Flexibilität bei der Handhabung unterschiedlicher Produktabmessungen bietet.

Das System kann chemische Vorbehandlung, Feuchtigkeitstrocknung, elektrostatische Pulverspritzung, thermisches Aushärten, Kühlung und Inspektion in einen koordinierten Produktionsprozess integrieren.

Anstatt einer festen Ausrüstungskonfiguration entwickelt CHG jede Beschichtungslinie für Aluminiumprofile nach den Produktspezifikationen des Kunden, der Produktionskapazität, dem verfügbaren Fabrikraum und der erforderlichen Beschichtungsleistung.

Konfiguration der Produktionslinie

Ausrüstung Hauptfunktion
Manuelle Ladestation Positionieren von Aluminiumprofilen auf Förderhänger
Hängebahn Transportieren von aufgehängten Profilen zwischen den Bearbeitungsabschnitten
System zur chemischen Vorbehandlung Reinigen und Vorbereiten von Aluminiumoberflächen
Trocknungsofen Entfernen von Restfeuchtigkeit nach der Vorbehandlung
Pulverspritzkabine Bereitstellen eines geschlossenen Pulverauftragsbereichs
Elektrostatische Sprühanlage Auftragen von Pulverbeschichtung auf Aluminiumprofile
Pulverrückgewinnungssystem Auffangen von übersprühtem Pulver
Aushärteofen Erhitzen und Aushärten der aufgetragenen Pulverbeschichtung
Kühlsektion Reduzieren der Produkttemperatur vor der Handhabung
Inspektionsstation Überprüfen der Qualität der fertigen Beschichtung
Manuelle Entladestation Entfernen von beschichteten Profilen vom Förderer
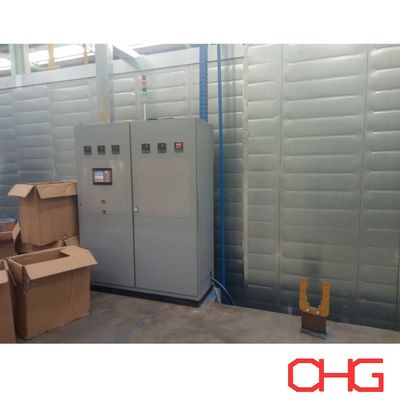
Elektrisches Steuerungssystem Koordinieren der Ausrüstung der Produktionslinie

Die Abmessungen der Ausrüstung und die Betriebsparameter werden entsprechend den Werkstücken und dem erforderlichen Produktionsausstoß angepasst.

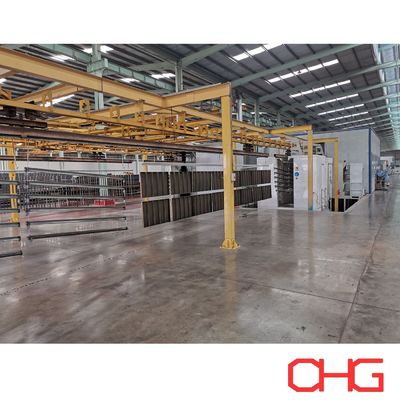
Hängebahn für die Handhabung von Aluminiumprofilen

Die Hängebahn ist ein wichtiger Bestandteil der Pulverbeschichtungsanlage für Aluminiumprofile.

Aluminiumstrangpressprofile werden an geeigneten Hängern aufgehängt und durch den Beschichtungsprozess transportiert. Diese Anordnung hält die Werkstücke erhöht und ermöglicht den Zugang zu den zu behandelnden Oberflächen.

Überlegungen zum Förderdesign

Das Fördersystem wird nach mehreren Faktoren konstruiert:

  • Maximale Länge des Aluminiumprofils

  • Querschnittsabmessungen

  • Einzelnes Profilgewicht

  • Anzahl der Profile pro Hänger

  • Erforderlicher Hängerabstand

  • Fördergeschwindigkeit

  • Produktionskapazität

  • Raumhöhe der Fabrik

  • Verfügbare Werkstattlayout

Die Aufhängemethode wird so gewählt, dass ein stabiler Transport und ein geeigneter Zugang zur Beschichtung gewährleistet sind.

Bei langen Aluminiumstrangpressprofilen erfordern der Hängerabstand und die Werkstückbewegung besondere Aufmerksamkeit, um Schwingungen und Interferenzen zwischen benachbarten Profilen zu reduzieren.

Manuelles Be- und Entladen

Die Bediener legen Aluminiumprofile am Anfang der Produktionslinie auf kundenspezifische Hänger.

Nach der Beschichtung, dem Aushärten und der Kühlung werden die fertigen Profile manuell entfernt.

Diese Anordnung ermöglicht es den Herstellern, verschiedene Strangpressprofilformen und Produktchargen zu handhaben, ohne vollautomatische Be- und Entladegeräte zu benötigen.

Oberflächenvorbehandlung für Aluminiumprofile

Eine angemessene Oberflächenvorbereitung ist unerlässlich, um die erforderliche Haftung und Korrosionsbeständigkeit von pulverbeschichteten Aluminiumprodukten zu erzielen.

Vor dem Pulverauftrag müssen Aluminiumprofile gereinigt und mit einem Prozess behandelt werden, der mit dem Substrat und der Beschichtungsspezifikation kompatibel ist.

Reinigung und Entfettung

Aluminiumstrangpressprofile können Verarbeitungsöle, Schmiermittel, Staub und andere Verunreinigungen aus früheren Fertigungsvorgängen enthalten.

Die Reinigungsstation entfernt diese Substanzen, um die Metalloberflächen für die nachfolgende chemische Behandlung vorzubereiten.

Abhängig von den Produkteigenschaften und den Produktionsanforderungen kann die Reinigung mittels eines geeigneten Sprüh- oder Tauchverfahrens erfolgen.

Chemische Konversionsbehandlung

Nach der Reinigung durchlaufen Aluminiumprofile eine chemische Vorbehandlung, um das Substrat für die Pulverbeschichtung vorzubereiten.

Abhängig von der erforderlichen Beschichtungsleistung und den geltenden Umweltanforderungen kann der Prozess eine chromhaltige oder chromfreie Konversionsbehandlung verwenden.

Das ausgewählte System sollte mit der Aluminiumlegierung, dem Pulverbeschichtungsmaterial und der vorgesehenen Serviceumgebung kompatibel sein.

Spülen

Spülstufen entfernen Restchemikalien zwischen den Behandlungsschritten.

Die Anzahl der Spülstufen und die erforderliche Wasserqualität werden gemäß dem ausgewählten Vorbehandlungsprozess bestimmt.

Geeignetes Spülen hilft, stabile Behandlungsbedingungen aufrechtzuerhalten und Oberflächenkontaminationen vor der Beschichtung zu reduzieren.

Feuchtigkeitstrocknung vor dem Pulverauftrag

Nach der chemischen Vorbehandlung gelangen die Aluminiumprofile in die Trocknungssektion.

Der Trocknungsofen entfernt Restfeuchtigkeit von den Werkstückoberflächen, einschließlich Wasser, das sich in Kanälen oder Vertiefungen befinden kann.

Die Trocknungsbedingungen werden entsprechend den Profilabmessungen, der Materialstärke, der Aufhängung und der Fördergeschwindigkeit festgelegt.

Eine ordnungsgemäße Trocknung ist wichtig, da Restfeuchtigkeit zu Beschichtungsfehlern während des Pulverauftrags und des Aushärtens beitragen kann.

Elektrostatischer Pulverbeschichtungsauftrag

Nach der Trocknung werden die Aluminiumprofile in die Pulverspritzkabine transportiert.

Elektrostatische Spritzpistolen tragen geladene Pulverpartikel auf die geerdeten Aluminiumoberflächen auf.

Das Pulver haftet durch elektrostatische Anziehung an den Werkstücken, bevor diese in die Aushärtestufe gelangen.

Konfiguration der Sprühanlage

Abhängig von den Produktionsanforderungen des Kunden kann das Sprühsystem Folgendes umfassen:

  • Automatische elektrostatische Pulverpistolen

  • Vertikale Reziprokatoren

  • Manuelle Spritzstationen

  • Pulverzuführgeräte

  • Spritzpistolen-Steuerungssysteme

  • Pulverabsaugungs- und Rückgewinnungsausrüstung

Die Anzahl und Anordnung der Spritzpistolen werden entsprechend den Profilabmessungen, der Querschnittsgeometrie, der Fördergeschwindigkeit und der erforderlichen Beschichtungsdicke bestimmt.

Beschichtungsabdeckung für verschiedene Profilformen

Aluminiumstrangpressprofile werden in einer Vielzahl von Formen hergestellt, darunter flache Oberflächen, Kanäle, Hohlprofile und dekorative Profile.

Diese Geometrien können die Pulverabscheidung beeinflussen, insbesondere in Vertiefungen und Innenecken.

Die Positionierung der Spritzpistolen, die Auftragswinkel, die Erdung und die Pulverzuführparameter sollten daher entsprechend dem tatsächlichen Profildesign bewertet werden.

Wo nötig, können zusätzliche Sprühpositionen oder manuelle Nacharbeiten integriert werden, um die Abdeckung der spezifizierten Oberflächen zu verbessern.

Pulverrückgewinnungssystem

Die Pulverspritzkabine kann an ein Absaug- und Rückgewinnungssystem angeschlossen werden, um übersprühtes Pulver aufzufangen.

Abhängig von der Produktionskonfiguration kann die Rückgewinnungsausrüstung Zyklonabscheidung, Patronenfiltration oder andere geeignete Auffanganordnungen umfassen.

Das Rückgewinnungssystem wird ausgewählt nach:

  • Erforderliche Produktionskapazität

  • Pulvereigenschaften

  • Anzahl der Beschichtungsfarben

  • Häufigkeit von Farbwechseln

  • Abmessungen der Spritzkabine

  • Anforderungen an die Beschichtungsqualität

Rückgewonnenes Pulver kann wiederverwendet werden, wenn dies gemäß den Empfehlungen des Pulverherstellers und den Qualitätsanforderungen des Kunden zulässig ist.

Thermische Aushärtung von pulverbeschichteten Aluminiumprofilen

Nach dem Pulverauftrag gelangen die Profile in den Aushärteofen.

Während des kontrollierten Erhitzens schmilzt die Pulverbeschichtung und fließt, um einen kontinuierlichen Film zu bilden. Duroplastische Pulverbeschichtungen durchlaufen anschließend eine chemische Vernetzung, um ihre spezifizierten Eigenschaften zu entwickeln.

Der Aushärteofen wird gemäß den technischen Anforderungen des Pulverherstellers ausgelegt.

Wichtige Faktoren sind:

  • Erforderliche Metalltemperatur

  • Aushärtezeit

  • Dicke des Aluminiumprofils

  • Beladungsdichte des Werkstücks

  • Fördergeschwindigkeit

  • Ofenluftzirkulation

  • Temperaturgleichmäßigkeit

  • Heizenergie

Da Aluminiumprofile unterschiedliche Wandstärken und Querschnittsdesigns haben können, sollten die Aushärtebedingungen entsprechend den tatsächlichen Werkstücken bewertet werden.

Kühlung und Inspektion des Fertigprodukts

Nach dem Aushärten bewegen sich die beschichteten Aluminiumprofile in den Kühlbereich.

Natürliche oder Zwangsluftkühlung kann je nach Produktionskapazität und verfügbarem Werkstattplatz ausgewählt werden.

Sobald die Produkte eine geeignete Handhabungstemperatur erreicht haben, gelangen sie zur Inspektion und Entladung.

Qualitätsinspektion

Fertige Profile können gemäß den erforderlichen Beschichtungsstandards bewertet werden.

Typische Inspektionspunkte umfassen:

  • Trockenschichtdicke

  • Oberflächenaussehen

  • Farbkonsistenz

  • Glanzgrad

  • Beschichtungshaftung

  • Sichtbare Oberflächenfehler

  • Beschichtungsabdeckung

Zusätzliche Leistungstests können erforderlich sein, je nachdem, ob die Produkte für architektonische, dekorative oder industrielle Anwendungen bestimmt sind.

Typischer Produktionsprozess

  1. Manuelles Laden — Aluminiumprofile werden auf geeignete Förderhänger positioniert.
  2. Reinigung und Vorbehandlung — Oberflächenverunreinigungen werden entfernt und das Aluminium erhält eine kompatible chemische Behandlung.
  3. Feuchtigkeitstrocknung — Restwasser wird vor dem Pulverauftrag entfernt.
  4. Elektrostatisches Pulversprühen — Pulver wird auf die geerdeten Aluminiumoberflächen aufgetragen.
  5. Thermische Aushärtung — Die Pulverbeschichtung wird gemäß den erforderlichen Aushärtebedingungen erhitzt.
  6. Kühlung — Beschichtete Profile werden vor der Handhabung gekühlt.
  7. Inspektion und Entladung — Fertige Produkte werden überprüft und vom Förderer entfernt.

Anwendungen von Pulverbeschichtungsanlagen für Aluminiumprofile

Diese Produktionslinie kann für verschiedene Aluminiumstrangpressprodukte angepasst werden, darunter:

  • Architektonische Aluminiumprofile

  • Aluminium-Fensterrahmen

  • Türrahmenprofile

  • Vorhangfassadenkomponenten

  • Aluminium-Trennwandsysteme

  • Dekorative Aluminiumstrangpressprofile

  • Industrielle Aluminiumprofile

  • Aluminium-Möbelkomponenten

  • Aluminium-Tragstrukturen

  • Fertige Aluminiumprodukte

Unterschiedliche Anwendungen können spezifische Vorbehandlungsverfahren, Pulverformulierungen, Beschichtungsdicken und Leistungsstandards erfordern.

Vorteile einer integrierten Aluminium-Pulverbeschichtungsanlage

Anpassungsfähigkeit an verschiedene Profilabmessungen

Die Hängebahn und die kundenspezifischen Hänger können so konstruiert werden, dass sie Aluminiumstrangpressprofile unterschiedlicher Längen und Querschnittsformen aufnehmen können.

Koordinierter Produktionsfluss

Oberflächenvorbehandlung, Trocknung, Sprühen, Aushärten und Kühlen können in einer Produktionslinie integriert werden, wodurch unnötige Werkstücktransfers reduziert werden.

Flexible Materialhandhabung

Manuelles Be- und Entladen ermöglicht es den Bedienern, verschiedene Profiltypen und Produktionschargen zu handhaben.

Konsistente Prozesskontrolle

Die Förderanlage, die Sprühanlage und das Aushärtesystem können so konfiguriert werden, dass wiederholbare Prozessbedingungen unterstützt werden.

Anwendungsspezifische Oberflächenbehandlung

Vorbehandlungsgeräte können entsprechend der Aluminiumlegierung, dem Beschichtungsmaterial und der erforderlichen Korrosionsbeständigkeit ausgewählt werden.

Kundenspezifisches Fabriklayout

Die Anordnung der Produktionslinie wird entsprechend den verfügbaren Werkstattabmessungen, Produktionszielen und dem Materialfluss entwickelt.

Kundenspezifische technische Spezifikationen

Parameter Verfügbare Konfiguration
Produkt Aluminiumprofile und Strangpressprofile
Maximale Profilänge Kundenspezifisch
Maximales Profilgewicht Gemäß Förder- und Hängerdesign
Förderertyp Hängebahn
Lademethode Manuell
Entlademethode Manuell
Vorbehandlung Kompatible chemische Konversionsbehandlung für Aluminium
Pulverauftrag Elektrostatisches Sprühen
Spritzkabine Kundenspezifisch
Pulverrückgewinnung Gemäß Produktionsanforderungen
Trocknungssystem Integrierte Feuchtigkeitstrocknung
Aushärteofen Ausgelegt nach Pulverspezifikationen
Kühlung Natürliche oder Zwangsluft
Fördergeschwindigkeit Berechnet nach Produktionskapazität
Automatisierungsgrad Projektspezifisch
Werkstattlayout Kundenspezifisch

Anforderungen an Konstruktion und Angebot

CHG entwickelt Produktionslinien für die Pulverbeschichtung von Aluminiumprofilen entsprechend den tatsächlichen Fertigungsbedingungen des Kunden.

Um einen vorläufigen technischen Vorschlag zu erstellen, geben Sie bitte Folgendes an:

  • Zeichnungen oder Fotos von Aluminiumprofilen

  • Maximale Profilänge, -breite und -höhe

  • Maximales Gewicht pro Profil

  • Erforderliche stündliche oder tägliche Produktionskapazität

  • Anzahl der Profile pro Hänger

  • Erforderliche Beschichtungsdicke

  • Pulverbeschichtungstyp

  • Anzahl der Farben

  • Häufigkeit von Farbwechseln

  • Vorbehandlungsanforderungen

  • Anwendbare Beschichtungsstandards

  • Verfügbare Werkstattabmessungen

  • Raumhöhe der Fabrik

  • Heizenergie und Stromversorgung

  • Erforderlicher Automatisierungsgrad

Basierend auf diesen Parametern kann CHG das Förderlayout, das Vorbehandlungssystem, die Spritzkabine, die Pulverrückgewinnungsausrüstung, den Aushärteofen und die Gesamtkonfiguration der Produktionslinie bewerten.

Pulverbeschichtungslösungen für Aluminiumprofile von CHG

CHG liefert kundenspezifische Pulverbeschichtungs-Produktionslinien für Hersteller von Aluminiumstrangpressprofilen und industrielle Metallveredelungsbetriebe.

Das System integriert eineHängebahn, manuelle Be- und Entladung, Aluminium-Oberflächenvorbehandlung, elektrostatische Pulverbeschichtung, Aushärtung und Kühlungin einen vollständigen Beschichtungsprozess.

Jede Produktionslinie wird entsprechend den Abmessungen der Aluminiumprofile des Kunden, den Beschichtungsanforderungen, der Produktionskapazität und dem Fabriklayout konstruiert.

Kontaktieren Sie CHG mit Ihren Spezifikationen für Aluminiumprofile und Produktionsanforderungen, um einen kundenspezifischen Vorschlag und ein Angebot für eine Pulverbeschichtungsanlage zu erhalten.