|
|
| Markenbezeichnung: | CHG |
| Modellnummer: | AC-02 |
| MOQ: | 1 Satz |
| Preis: | 100,000-300,000 USD |
| Zahlungsbedingungen: | L/C, D/A, D/P, T/T |
| Versorgungsfähigkeit: | 10 Sätze pro Jahr |
Pulverbeschichtungs-Produktionslinie für Automobilteile mit automatischer Spritzapplikation
CHG entwickelt und liefert automatische Pulverbeschichtungs-Produktionslinien für Automobilteile, die Oberflächenvorbehandlung, elektrostatische Pulverapplikation, thermisches Aushärten und Materialtransport in einen koordinierten Fertigungsprozess integrieren.
Diese Produktionslinie wurde für die Beschichtung von Automobilkomponenten aus Aluminiumlegierungen und Stahlblechen entwickelt. Sie kombiniert lastenaufzuggestütztes Beladen, mehrstufige chemische Vorbehandlung, kontrolliertes Trocknen, automatisches Pulversprühen, manuelle Nachbesserung, Aushärten und Zwangskühlen.
Der Spritzbereich umfasst Spritzkabinen aus Edelstahl und PVC, während die Temperatur- und Feuchtigkeitsregelung zur Aufrechterhaltung geeigneter Umgebungsbedingungen während der Pulverapplikation beiträgt.
Jede Produktionsstufe wird entsprechend den Werkstückmerkmalen des Kunden, den erforderlichen Beschichtungsleistungen, der Produktionskapazität und dem Fabriklayout konfiguriert.
Die Produktionslinie besteht aus mehreren miteinander verbundenen Prozessabschnitten, die für kontinuierliche Fertigungsabläufe ausgelegt sind.
| Produktionsabschnitt | Hauptfunktion |
|---|---|
| Lastenaufzuggestütztes Beladen | Unterstützt das Beladen und den Transfer von Werkstücken |
| Vor-Entfettung | Entfernt anfängliche Öle und Oberflächenkontaminationen |
| Entfettung | Bietet weitere Reinigung von Metalloberflächen |
| Wasserdusche | Entfernt restliche Reinigungschemikalien |
| Vitrifications-Vorbehandlung | Bildet eine kompatible Konversionsschicht auf der Metalloberfläche |
| Wasserblasen | Entfernt zurückgehaltenes Wasser von Werkstückoberflächen und Vertiefungen |
| Trockenschrank | Beseitigt Restfeuchtigkeit vor dem Spritzen |
| Vorkühlen vor Spritzen | Bringt Werkstücke in geeignete Bedingungen für die Pulverapplikation |
| Spritzkabinen aus Edelstahl und PVC | Bieten geschlossene Pulverbeschichtungsbereiche |
| Automatische Spritzpistolen | Führen die primäre elektrostatische Pulverapplikation durch |
| Manuelle Nachbesserungsstationen | Bieten zusätzliche Abdeckung, wo erforderlich |
| Temperatur- und Feuchtigkeitsregelung | Aufrechterhaltung spezifizierter Sprühumgebungsbedingungen |
| Aushärtungsofen | Härtet die Pulverbeschichtung thermisch aus |
| Zwangskühlsystem | Reduziert die Werkstücktemperatur nach dem Aushärten |
| Manuelles Entladen | Ermöglicht Bedienern das Entfernen fertiger Komponenten |
Das Anlagendesign und die technischen Parameter werden gemäß den Fertigungsanforderungen des Kunden festgelegt.
Automobilteile können sich erheblich in Abmessungen, Materialstärke, Oberflächengeometrie und Beschichtungsspezifikationen unterscheiden.
Einige Komponenten haben relativ einfache flache Oberflächen, während andere gestanzte Abschnitte, Schweißnähte, Kanten und vertiefte Bereiche enthalten, die bei der Spritzapplikation zusätzliche Berücksichtigung erfordern.
Diese Beschichtungslinie ist darauf ausgelegt, verschiedene Automobil-Metallprodukte durch kundenspezifische Werkstückhandhabung und Spritzapplikationsanordnungen aufzunehmen.
Das System ist für geeignete leitfähige Metallkomponenten bestimmt, einschließlich:
Teile aus Aluminiumlegierungen
Komponenten aus Stahlblech
Gestanzte Metallteile
Fertige Automobilbaugruppen
Geschweißte Metallstrukturen
Vorbehandlungschemie und Pulverbeschichtungsmaterialien müssen entsprechend dem Substrat und der erforderlichen Leistung ausgewählt werden.
Der Beladebereich umfasst Hebezeuge zur Unterstützung der Werkstückhandhabung und -positionierung.
Diese Anordnung kann den Transfer von Automobilkomponenten auf die Produktionslinie unterstützen, insbesondere wenn Produktabmessungen oder Handhabungsanforderungen eine direkte manuelle Beladung weniger praktisch machen.
Die Hebezeuge und die Beladestation sind entsprechend dem Werkstückgewicht, den Abmessungen, der Aufhängungsanordnung und der erforderlichen Produktionskapazität konstruiert.
Die endgültige Beladekonfiguration wird mit dem Fördersystem und dem Werkstattlayout koordiniert.
Die Oberflächenvorbereitung ist ein kritischer Teil des Pulverbeschichtungsprozesses für Automobile.
Vor der Pulverapplikation müssen Metallkomponenten gereinigt und chemisch behandelt werden, um geeignete Bedingungen für die Haftung der Beschichtung und Korrosionsbeständigkeit zu schaffen.
Diese Produktionslinie umfasst eine mehrstufige Vorbehandlungssequenz, bestehend aus Vor-Entfettung, Entfettung, Spülung, Vitrifikation und Wasserentfernung.
Die anfängliche Reinigungsstufe entfernt einen Teil der Öle, Schmierstoffe und anderer Verunreinigungen, die vom Stanzen, Umformen, Bearbeiten oder Fertigen zurückgeblieben sind.
Dies reduziert die Verunreinigungslast, die in nachfolgende Behandlungsstufen gelangt.
Die zweite Reinigungsstufe sorgt für die weitere Entfernung von Prozessrückständen von den Metalloberflächen.
Reinigungschemie, Temperatur und Behandlungszeit werden entsprechend dem Substrat und dem Verschmutzungsgrad ausgewählt.
Nach der Entfettung durchlaufen die Werkstücke Spülstufen, um restliche Reinigungschemikalien zu entfernen.
Geeignetes Spülen hilft, die chemische Übertragung in die Konversionsbeschichtungsstufe zu reduzieren.
Die Produktionslinie umfasst einen Vitrifications-Vorbehandlungsprozess, der üblicherweise mit dünnen Konversionsbeschichtungen in der industriellen Metallveredelung verbunden ist.
Abhängig vom ausgewählten chemischen System kann diese Behandlung für Stahl- und Aluminiumsubstrate geeignet sein.
Die Konversionsbeschichtung soll die Haftung der Pulverbeschichtung und die Korrosionsleistung unterstützen.
Vorbehandlungschemie und Betriebsparameter müssen für die tatsächlichen Metallmaterialien und Beschichtungsspezifikationen verifiziert werden.
Nach der chemischen Behandlung und Spülung wird Druckluft verwendet, um zurückgehaltenes Wasser von den Werkstücken zu entfernen.
Diese Stufe ist besonders nützlich für Komponenten mit Falten, Kanälen, vertieften Abschnitten oder anderen Geometrien, in denen sich Wasser ansammeln kann.
Wasserblasen reduziert die Feuchtigkeitslast, die in den Trockenschrank gelangt.
Nach der Vorbehandlung gelangen die Werkstücke in den Trocknungsbereich.
Der Trockenschrank entfernt Restfeuchtigkeit vor der elektrostatischen Pulverapplikation.
Trocknungsbedingungen werden entsprechend den Werkstückabmessungen, der Metallstärke, der Fördergeschwindigkeit und der erforderlichen Produktionskapazität bestimmt.
Nach dem Trocknen durchlaufen die Komponenten einen Kühlbereich, bevor sie in die Spritzkabine gelangen.
Diese Stufe hilft, die Werkstücktemperatur in den geeigneten Bereich für den ausgewählten Pulverbeschichtungsprozess zu bringen.
Die Kontrolle der Werkstücktemperatur kann für eine stabile Pulverabscheidung und die erforderliche Oberflächengüte wichtig sein.
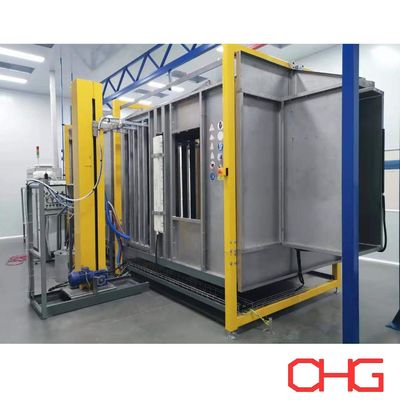
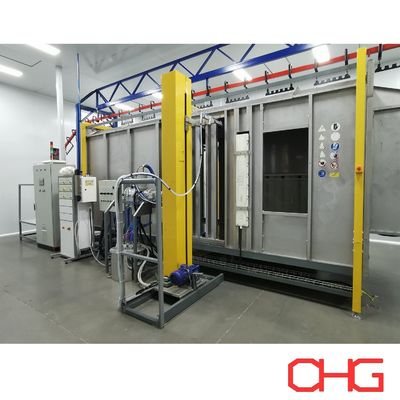
Der Beschichtungsbereich umfasst Spritzkabinen aus Edelstahl- und PVC-Materialien.
Die Kabinenanordnung wird entsprechend der Spritzmethode, den Werkstückabmessungen, den Pulverabsaugungsanforderungen und dem Produktionslayout entwickelt.
Edelstahlkonstruktion bietet ein langlebiges Industriegehäuse, das für spezifizierte Pulverbeschichtungsarbeiten geeignet ist.
Die Kabine kann mit geeigneten Spritzpistolenzugängen, Absauggeräten, Beleuchtung und Wartungsvorkehrungen ausgestattet sein.
PVC-Konstruktion bietet chemische Beständigkeit und erleichtert die routinemäßige Reinigung.
Die Kabinenabmessungen und -öffnungen werden mit dem Werkstückumfang und den Spritzgeräten koordiniert.
Der Pulverapplikationsbereich umfasst Temperatur- und Feuchtigkeitsregelung zur Aufrechterhaltung spezifizierter Betriebsbedingungen.
Umgebungsbedingungen können das Pulververhalten, die elektrostatische Applikation und die Beschichtungskonsistenz beeinflussen.
Die erforderlichen Temperatur- und relativen Feuchtigkeitsbereiche werden entsprechend dem Pulvermaterial, den Geräteempfehlungen und den Produktionsanforderungen festgelegt.
Die Produktionslinie kombiniert automatische Pulverspritzapplikation mit ergänzender manueller Applikation.
Diese Anordnung unterstützt wiederholbare Beschichtungsarbeiten und ermöglicht gleichzeitig zusätzliche Aufmerksamkeit für komplexe Produktgeometrien.
Automatische elektrostatische Spritzpistolen applizieren geladene Pulverpartikel auf geerdete Automobilkomponenten.
Die Anzahl der Spritzpistolen, ihre Positionen und eventuelle Hin- und Herbewegungen werden entsprechend den Werkstückabmessungen und Beschichtungsanforderungen ausgewählt.
Automatische Spritzapplikation ist besonders geeignet für repetitive Produktionen mit Komponenten mit konsistenten Geometrien.
Manuelle Spritzstationen bieten zusätzliche Flexibilität bei der Applikation.
Bediener können Pistolenwinkel und Spritzabstände anpassen, um Bereiche wie folgt zu bearbeiten:
Schweißnähte
Vertiefte Oberflächen
Gestanzte Ecken
Halterungen und Verbindungsabschnitte
Komplexe Kanten
Bereiche, die von automatischen Pistolen teilweise abgeschirmt sind
Die Notwendigkeit manueller Nachbesserung hängt von der tatsächlichen Werkstückgeometrie und der erforderlichen Beschichtungsabdeckung ab.
Nach der Pulverapplikation gelangen die beschichteten Automobilkomponenten in den Aushärtungsofen.
Während der Erwärmung schmilzt das Pulver und fließt, um einen kontinuierlichen Film zu bilden. Duroplastische Pulverbeschichtungen durchlaufen anschließend eine chemische Vernetzung, um ihre spezifizierten Eigenschaften zu entwickeln.
Das Aushärtungssystem ist gemäß den Anforderungen des ausgewählten Pulverherstellers ausgelegt.
Wichtige Designfaktoren sind:
Erforderliche Metalltemperatur
Aushärtungs-Verweilzeit
Werkstückmaterial
Metallstärke
Komponentenabmessungen
Fördergeschwindigkeit
Ofenluftzirkulation
Temperaturgleichmäßigkeit
Heizenergie
Da Stahl- und Aluminiumkomponenten unterschiedliche thermische Eigenschaften haben können, muss die Aushärtungsanordnung entsprechend den tatsächlichen Produkten bewertet werden.
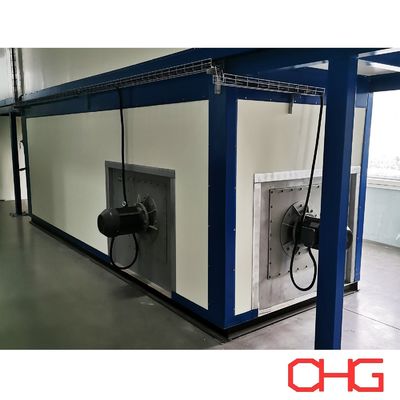
Nach dem Aushärten gelangen die beschichteten Werkstücke in einen Zwangskühlbereich.
Luftzirkulation beschleunigt die Kühlung und hilft, die Komponenten für die nachfolgende Handhabung vorzubereiten.
Das Kühlsystem wird entsprechend der Werkstückmasse, dem erforderlichen Produktionsdurchsatz und dem verfügbaren Fabrikplatz konfiguriert.
Nach dem Abkühlen entnehmen Bediener die fertigen Komponenten manuell aus der Produktionslinie.
Die Produkte können dann zur Inspektion, Montage, Verpackung oder anderen Fertigungsvorgängen weitergeleitet werden.
Der gesamte Prozess kann wie folgt zusammengefasst werden:
Lastenaufzuggestütztes Beladen → Vor-Entfettung → Entfettung → Spülung → Vitrifications-Vorbehandlung → Wasserblasen → Trocknen → Vorkühlen vor Spritzen → Automatisches Pulversprühen → Manuelle Nachbesserung → Aushärten → Zwangskühlen → Manuelles Entladen
Qualitätsinspektion kann gemäß den Produktions- und Qualitätsmanagementanforderungen des Kunden integriert werden.
Automobilkomponenten können spezifische Beschichtungsleistungsstandards erfordern, abhängig von ihrer Anwendung und ihrem Einsatzumfeld.
Die Produktionslinie ist darauf ausgelegt, kontrollierte Prozessbedingungen über die Vorbehandlungs-, Spritz- und Aushärtungsstufen hinweg zu unterstützen.
Typische Qualitätsinspektionspunkte umfassen:
Trockenschichtdicke
Oberflächenerscheinung
Beschichtungshaftung
Farbkonsistenz
Glanzgrad
Beschichtungsabdeckung
Aushärtungsleistung
Korrosionsbeständigkeit
Zusätzliche Tests können gemäß den Automobilspezifikationen des Kunden erforderlich sein.
Die Beschichtungsqualität hängt von der kombinierten Leistung der Substratvorbereitung, der Beschichtungsmaterialien, der Applikationsparameter, der Aushärtungsbedingungen und der Produktionskontrolle ab.
Die Linie kann für geeignete Aluminiumlegierungs- und Stahlkomponenten unter Verwendung kompatibler Vorbehandlungschemie und Beschichtungsmaterialien konstruiert werden.
Das mehrstufige Vorbehandlungssystem bietet Reinigung, Spülung und Konversionsbehandlung vor der Pulverapplikation.
Temperatur- und Feuchtigkeitsregelung unterstützt eine stabilere Umgebung für die elektrostatische Pulverbeschichtung.
Automatische Spritzpistolen übernehmen den primären Beschichtungsvorgang, während manuelle Nachbesserung Flexibilität für komplizierte Automobilkomponenten bietet.
Trocknen, Vorkühlen vor Spritzen, Aushärten und Zwangskühlen sind in die Produktionssequenz integriert.
Lastenaufzuggestütztes Beladen und manuelles Entladen können entsprechend den Werkstückmerkmalen des Kunden und den Fabrikbedingungen konfiguriert werden.
Die Ausrüstung ist so angeordnet, dass die Bewegung von Werkstücken zwischen den Prozessabschnitten koordiniert und unnötige Handhabung reduziert wird.
Die Pulverbeschichtungslinie kann für geeignete Metallkomponenten in der Automobilherstellung angepasst werden, einschließlich:
Automobilhalterungen
Stahlblechbaugruppen
Komponenten aus Aluminiumlegierungen
Fahrzeugstrukturträger
Komponenten für Batteriegehäuse
Gehäuse für Automobilgeräte
Gestanzte Metallteile
Geschweißte Automobilbaugruppen
Metallverstärkungskomponenten
Andere gefertigte Automobilteile
Die Eignung des Produkts hängt vom Substrat, der Komponenten-Geometrie, der Beschichtungsspezifikation und der erforderlichen Produktionskapazität ab.
| Parameter | Konfiguration |
|---|---|
| Anwendung | Automobil-Metallkomponenten |
| Substratmaterialien | Aluminiumlegierungen und Stahlbleche |
| Beladen | Lastenaufzuggestützt |
| Entladen | Manuell |
| Vorbehandlung | Vor-Entfettung, Entfettung, Spülung und Vitrifikation |
| Wasserentfernung | Druckluftblasen |
| Trocknen | Integrierter Trockenschrank |
| Vorkühlen vor Spritzen | Enthalten |
| Spritzkabinenmaterialien | Edelstahl und PVC |
| Pulverapplikation | Automatisches Spritzen mit manueller Nachbesserung |
| Sprühumgebung | Temperatur- und feuchtigkeitsgeregelt |
| Aushärten | Integrierte thermische Aushärtung |
| Kühlen nach dem Aushärten | Zwangskühlen |
| Produktionskapazität | Kundenspezifisch |
| Werkstückabmessungen | Gemäß Produktspezifikationen |
| Automatisierungsgrad | Projektspezifisch |
| Fabriklayout | Kundenspezifisch |
CHG entwickelt Pulverbeschichtungs-Produktionslinien für Automobile gemäß den tatsächlichen Fertigungsanforderungen des Kunden.
Zur Vorbereitung eines vorläufigen Entwurfs und Angebots stellen Sie bitte zur Verfügung:
Zeichnungen oder Fotos von Automobilkomponenten
Werkstückmaterialien
Maximale Länge, Breite und Höhe
Maximales Einzelwerkstückgewicht
Erforderliche stündliche oder tägliche Produktionskapazität
Erforderliche Beschichtungsdicke
Pulverbeschichtungsspezifikationen
Anforderungen an die Korrosionsbeständigkeit
Vorbehandlungsspezifikationen
Anzahl der Beschichtungsfarben
Häufigkeit des Farbwechsels
Verfügbare Fabrikabmessungen
Werkstatthöhe
Heizenergie und Stromversorgung
Anwendbare Automobil-Qualitätsstandards
Erforderlicher Automatisierungsgrad
Basierend auf diesen Parametern kann CHG einen technischen Vorschlag entwickeln, der das Vorbehandlungssystem, die Ladeausrüstung, die Spritzkabinen, die automatische und manuelle Spritzapparatur, die Trocknungs- und Aushärtungsöfen, die Kühlbereiche, die Materialhandhabung und die Gesamtsteuerung der Produktionslinie umfasst.
CHG bietet komplette Lösungen für Pulverbeschichtungs-Produktionslinien für Hersteller, die integrierte Oberflächenveredelungsanlagen für Automobil-Metallteile benötigen.
Diese Konfiguration kombiniert mehrstufige Vitrifications-Vorbehandlung, lastenaufzuggestütztes Beladen, Edelstahl- und PVC-Spritzkabinen, automatisches Spritzen mit manueller Nachbesserung, kontrollierte Sprühbedingungen, thermische Aushärtung und Zwangskühlen.
Das System wird entsprechend den Komponentenmaterialien des Kunden, der Produktionskapazität, den Beschichtungsanforderungen und dem Fabriklayout konstruiert.
Kontaktieren Sie CHG mit Ihren Spezifikationen für Automobilteile und Fertigungsanforderungen, um einen kundenspezifischen Vorschlag und ein Angebot für eine Pulverbeschichtungs-Produktionslinie zu erhalten.
![]()
![]()