|
|
| Markenbezeichnung: | CHG |
| Modellnummer: | AC-28 |
| MOQ: | 1 Satz |
| Preis: | 100,000-300,000 USD |
| Zahlungsbedingungen: | T/T,D/P,D/A,L/C |
| Versorgungsfähigkeit: | 10 Sätze pro Jahr |
Pulverbeschichtungsanlage für Aluminiumstrangpressprofile mit Hängebahnförderer
CHG liefert maßgeschneiderte Pulverbeschichtungsanlagen für Strangpressprofile für Hersteller, die eine integrierte Lösung für Oberflächenvorbereitung, elektrostatische Pulverapplikation und thermische Aushärtung benötigen.
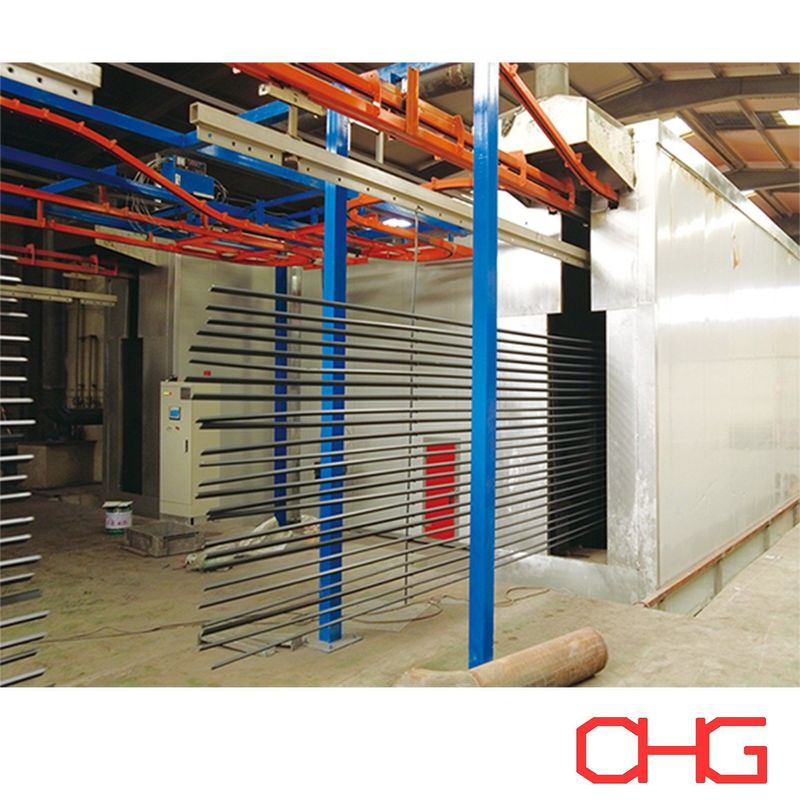
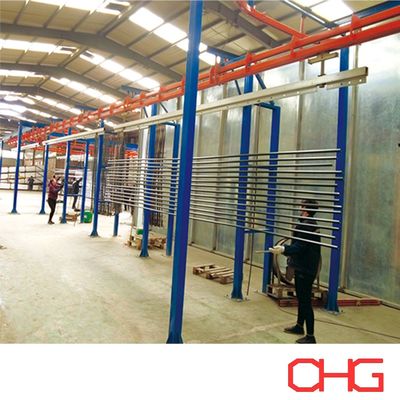
Diese Produktionslinie wurde für die Verarbeitung von Aluminiumprofilen unterschiedlicher Längen und Querschnittsformen entwickelt und verwendet einen Hängebahnförderer, um aufgehängte Werkstücke durch die Beschichtungsstufen zu transportieren. Manuelle Be- und Entladestationen ermöglichen es den Bedienern, verschiedene Profilkonfigurationen zu handhaben und die Aufhängeanordnungen entsprechend dem Produkt anzupassen.
Die Anlage ist auf die Produktionskapazität des Kunden, die Abmessungen der Aluminiumprofile, die Beschichtungsspezifikationen und das Fabriklayout ausgelegt.
Von der chemischen Vorbehandlung bis zur Endkontrolle bringt das System die wesentlichen Veredelungsvorgänge in einem koordinierten Produktionsprozess zusammen.
Hersteller von Aluminiumstrangpressprofilen produzieren oft eine breite Palette von Produkten, darunter Fensterrahmen, architektonische Profile, Strukturprofile und Industriekomponenten.
Diese Produkte können sich in Länge, Wandstärke, Querschnittsgeometrie und erforderlicher Oberflächenbeschaffenheit unterscheiden.
Eine geeignete Pulverbeschichtungsanlage muss diese Variationen bei der Bestimmung von Förderabständen, Werkstückausrichtung, Spritzpistolenanordnung und Aushärtungsbedingungen berücksichtigen.
CHG entwickelt die Konfiguration der Produktionslinie entsprechend den tatsächlichen Produkten, anstatt identische Anlagenabmessungen auf jedes Projekt anzuwenden.
Maximale Länge des Aluminiumprofils
Profilbreite und Querschnittsform
Einzelnes Werkstückgewicht
Erforderliche Produktionskapazität
Aufhängeausrichtung und -abstand
Spezifikationen der Beschichtungsdicke
Vorbehandlungsanforderungen
Anzahl der Beschichtungsfarben
Verfügbare Werkstattabmessungen
Heizenergie und Stromversorgung
Diese Parameter bilden die Grundlage für die Auswahl der Ausrüstung und die Entwicklung des Produktionslinienlayouts.
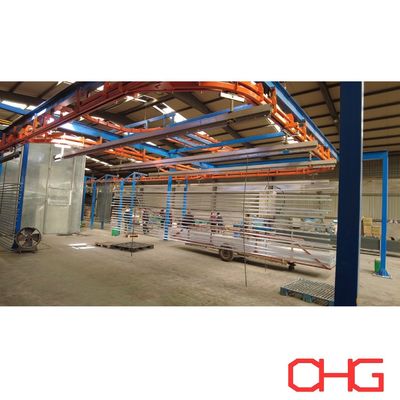
Der Hängebahnförderer verbindet die Hauptbearbeitungsabschnitte und transportiert Aluminiumprofile durch die Produktionslinie.
Werkstücke werden an kundenspezifischen Hängern aufgehängt, wodurch die erforderlichen Oberflächen während der Behandlung und des Spritzens zugänglich bleiben.
Der Förderer wird entsprechend den Profilabmessungen, der Aufhängeanordnung und dem erforderlichen Produktionsdurchsatz ausgelegt.
Wichtige technische Faktoren sind Trägerabstand, Schienenführung, Fördergeschwindigkeit, Tragfähigkeit und die freie Höhe der Fabrik.
Bei langen Aluminiumstrangpressprofilen muss die Aufhängeanordnung auch die Stabilität des Werkstücks und mögliche Bewegungen während des Transports berücksichtigen.
Bediener positionieren Aluminiumprofile an der Ladestation auf die Hänger des Förderers.
Die manuelle Beladung ermöglicht die Anpassung der Aufhängeanordnung für verschiedene Produktformen und Produktionschargen.
Geeignete Vorrichtungen können entwickelt werden, um die Profile zu stützen und einen angemessenen Abstand zwischen benachbarten Werkstücken zu gewährleisten.
Nach dem Aushärten und Abkühlen werden die beschichteten Aluminiumprofile vom Förderer abgenommen.
Der Entladebereich ist so angeordnet, dass er den Bedienern einen geeigneten Zugang bietet und den Transfer zur Inspektion, Verpackung oder nachfolgenden Fertigungsvorgängen erleichtert.
| Ausrüstung | Funktion |
|---|---|
| Beladestation | Manuelles Aufhängen von Aluminiumprofilen |
| Hängebahnförderer | Transport zwischen Produktionsstufen |
| Oberflächenreinigungssystem | Entfernung von Ölen und Verunreinigungen |
| Chemische Vorbehandlungssystem | Vorbereitung von Aluminiumoberflächen für die Beschichtung |
| Spülanlage | Entfernung von chemischen Rückständen |
| Trockenofen | Entfernung von Restfeuchtigkeit |
| Pulverspritzkabine | Geschlossene elektrostatische Pulverapplikation |
| Pulverspritzgerät | Auftragen von Pulver auf geerdete Aluminiumoberflächen |
| Pulverrückgewinnungssystem | Sammlung von übersprühtem Pulver |
| Aushärteofen | Thermische Aushärtung der Beschichtung |
| Kühlsektion | Abkühlung der fertigen Profile |
| Inspektionsbereich | Überprüfung der Beschichtungsqualität |
| Entladestation | Manuelles Entfernen von beschichteten Produkten |
| Steuerungssystem | Koordination des Anlagenbetriebs |
Die Anordnung der Ausrüstung kann an die Prozessanforderungen des Kunden und den verfügbaren Fabrikraum angepasst werden.
Der typische Prozess folgt dieser Reihenfolge:
Manuelle Beladung → Reinigung → Chemische Vorbehandlung → Spülen → Trocknen → Elektrostatische Pulverbeschichtung → Aushärten → Abkühlen → Qualitätskontrolle → Manuelle Entladung
Aluminiumprofile können Öle, Schmierstoffe, Staub und Rückstände aus der Extrusion, Bearbeitung oder anderen Fertigungsvorgängen enthalten.
Vor der Beschichtung müssen diese Verunreinigungen entfernt werden, um die Metalloberflächen für die chemische Vorbehandlung vorzubereiten.
Reinigungsgeräte und Betriebsbedingungen werden entsprechend der Art und Menge der Verunreinigung ausgewählt.
Abhängig von den Produktionsanforderungen kann der Reinigungsprozess Sprühbehandlung oder Tauchbehandlung verwenden.
Nach der Reinigung durchlaufen die Profile eine chemische Konversionsbehandlung.
Diese Stufe bereitet die Aluminiumoberfläche für die Pulverapplikation vor und unterstützt die erforderliche Haftung der Beschichtung und Korrosionsbeständigkeit.
Geeignete Vorbehandlungstechnologien können je nach Substrat und Anforderungen an die Beschichtungsleistung Chromate oder chromfreie Konversionsbeschichtungen umfassen.
Der chemische Prozess wird entsprechend der Aluminiumlegierung, der beabsichtigten Anwendung und den geltenden Qualitätsstandards ausgewählt.
Spülstufen sind nach Bedarf integriert, um verbleibende chemische Behandlungsrückstände zu entfernen.
Nach der Vorbehandlung und dem Spülen gelangen die Profile in den Trockenofen.
Dieser Abschnitt entfernt Wasser, das auf den Oberflächen und in Kanälen oder Vertiefungen verbleibt.
Die Trocknungsbedingungen werden entsprechend der Profilgeometrie, Materialstärke, Fördergeschwindigkeit und Produktionskapazität bestimmt.
Die Werkstücke müssen ausreichend trocken sein, bevor sie in den Pulverapplikationsbereich gelangen.
Die vorbereiteten Aluminiumprofile gelangen in die Spritzkabine, wo elektrostatische Pulverpistolen das ausgewählte Beschichtungsmaterial auftragen.
Aufgeladene Pulverpartikel werden von den geerdeten Aluminiumoberflächen angezogen und bilden vor dem Aushärten eine Pulverschicht.
Die Spritzpistolenanordnung wird entsprechend dem Profilquerschnitt und der erforderlichen Beschichtungsabdeckung ausgelegt.
Bei Profilen mit komplizierten Geometrien können Pistolenwinkel, Sprühentfernungen und Applikationsparameter zusätzliche Anpassungen erfordern.
Je nach Projekt kann der Sprühbereich automatische Pistolen, Reziprokatoren und manuelle Nachbesserungsgeräte umfassen.
Nach der Pulverapplikation transportiert der Förderer die beschichteten Profile in den Aushärteofen.
Während des Erhitzens schmilzt das Pulver und fließt, um einen kontinuierlichen Film zu bilden.
Bei duroplastischen Pulverbeschichtungen entwickelt die Aushärtungsreaktion die spezifizierten mechanischen und schützenden Eigenschaften.
Ofentemperatur und Verweilzeit werden entsprechend den Empfehlungen des Pulverherstellers und der erforderlichen Metalltemperatur bestimmt.
Das Aushärtungssystem muss Unterschiede in der Profilwandstärke, Beladungsdichte und Fördergeschwindigkeit berücksichtigen.
Nach dem Aushärten gelangen die beschichteten Aluminiumprofile in einen Kühlbereich.
Natürliche oder forcierte Luftkühlung kann je nach Produktionskapazität und verfügbarem Werkstattplatz ausgewählt werden.
Die Profile werden auf eine geeignete Temperatur abgekühlt, bevor sie entladen und weiterverarbeitet werden.
Fertige Produkte werden gemäß den Beschichtungsanforderungen des Kunden inspiziert.
Typische Inspektionspunkte umfassen:
Trockenschichtdicke
Oberflächenaussehen
Farbkonsistenz
Glanzgrad
Haftung der Beschichtung
Sichtbare Oberflächenfehler
Beschichtungsabdeckung
Für architektonische oder industrielle Anwendungen mit spezifischen Leistungsstandards können zusätzliche Prüfungen erforderlich sein.
Aluminiumprofile enthalten oft Kanäle, Kanten, Nuten und andere Merkmale, die die Pulverabscheidung beeinflussen.
Die Spritzgeräte müssen daher entsprechend der tatsächlichen Querschnittsgeometrie angeordnet werden.
Anzahl und Einbaupositionen der Pistolen werden ausgewählt, um eine geeignete Abdeckung der spezifizierten Oberflächen zu gewährleisten.
Bei automatischen Spritzsystemen werden die Reziprokatorenbewegung und die Fördergeschwindigkeit mit dem Applikationsprozess koordiniert.
Eine effektive elektrische Erdung ist für die elektrostatische Pulverapplikation wichtig.
Hänger und Kontaktpunkte müssen aufrechterhalten werden, um eine stabile Pulverabscheidung zu unterstützen.
Pulverzuführung, Spritzpistoleneinstellungen, Sprühentfernung und Werkstückbewegung werden entsprechend der erforderlichen Schichtdicke angepasst.
Die fertige Beschichtung wird durch geeignete Inspektionsverfahren verifiziert.
Die Spritzkabine kann an ein Pulverrückgewinnungssystem angeschlossen werden, das zur Sammlung von übersprühtem Material ausgelegt ist.
Je nach Anwendung kann die Rückgewinnungsanordnung Zyklonabscheidung, Patronenfiltration oder andere geeignete Sammelausrüstung umfassen.
Die Rückgewinnungsausrüstung wird entsprechend den Pulvereigenschaften, der Produktionskapazität und der Anzahl der Farben ausgewählt.
Für Hersteller, die mehrere Farben produzieren, sollte das Design der Spritzkabine auch die Reinigungszugänglichkeit und Farbwechselverfahren berücksichtigen.
Rückgewonnenes Pulver kann wiederverwendet werden, wenn es mit den Empfehlungen des Beschichtungsherstellers und den erforderlichen Qualitätsstandards vereinbar ist.
Die Produktionslinie kann für eine Vielzahl von Aluminiumprodukten angepasst werden, darunter:
Aluminium-Fensterprofile
Türrahmenprofile
Vorhangfassadenprofile
Architektonische Aluminiumprofile
Aluminium-Trennwandkomponenten
Dekorative Aluminiumprofile
Industrielle Aluminiumstrangpressprofile
Aluminium-Möbelkomponenten
Aluminium-Tragrahmen
Allgemeine gefertigte Aluminiumprodukte
Die geeignete Ausrüstungskonfiguration hängt von den Produktabmessungen, dem Produktionsvolumen und der erforderlichen Beschichtungsleistung ab.
Der Förderer und das Aufhängesystem können für Aluminiumstrangpressprofile mit unterschiedlichen Längen, Querschnitten und Gewichten konstruiert werden.
Reinigung, Vorbehandlung, Trocknung, Spritzen, Aushärtung und Kühlung können innerhalb einer vollständigen Produktionslinie verbunden werden.
Manuelle Handhabung ermöglicht es den Bedienern, verschiedene Profiltypen und Aufhängeanordnungen zu berücksichtigen.
Das chemische Behandlungssystem wird entsprechend dem Aluminiumsubstrat und der erforderlichen Beschichtungsleistung ausgewählt.
Fördergeschwindigkeit, Hängerabstand und Aushärtezeit werden entsprechend der erforderlichen Produktionskapazität berechnet.
Anlagenabmessungen und Fördererführung werden entsprechend dem verfügbaren Werkstattplatz und Materialfluss entwickelt.
| Parameter | Anpassung |
|---|---|
| Produkttyp | Aluminiumprofile und Strangpressprofile |
| Maximale Werkstücklänge | Nach Kundenwunsch |
| Maximales Werkstückgewicht | Basierend auf Förderer- und Hängerdesign |
| Förderer | Hängebahnförderersystem |
| Beladung | Manuell |
| Entladung | Manuell |
| Oberflächenbehandlung | Reinigung und chemische Aluminium-Konversionsbehandlung |
| Pulverapplikation | Elektrostatisches Pulverspritzen |
| Spritzkabine | Kundenspezifische Abmessungen |
| Pulverrückgewinnung | Nach Produktionsanforderungen |
| Trocknung | Integrierter Trockenofen |
| Aushärtung | Pulverhärteofen |
| Kühlung | Natürliche oder forcierte Luftkühlung |
| Produktionskapazität | Kundenspezifisch |
| Automatisierungsgrad | Projektspezifisch |
| Werkstattlayout | Kundenspezifisch konstruiert |
CHG entwickelt Pulverbeschichtungsanlagen für Aluminiumprofile basierend auf den tatsächlichen Produkten und Fertigungsbedingungen des Kunden.
Um ein vorläufiges Anlagenlayout und Angebot zu erstellen, geben Sie bitte an:
Zeichnungen oder Fotos von Aluminiumprofilen
Maximale Länge, Breite und Höhe
Maximales Werkstückgewicht
Erforderliche stündliche oder tägliche Produktionskapazität
Anzahl der Profile pro Hänger
Erforderliche Pulverbeschichtungsdicke
Art der Pulverbeschichtung
Anzahl der Beschichtungsfarben
Häufigkeit von Farbwechseln
Vorbehandlungsspezifikationen
Anwendbare Qualitätsstandards für Beschichtungen
Verfügbare Werkstattabmessungen
Freie Höhe der Fabrik
Heizenergie und Stromversorgung
Erforderlicher Automatisierungsgrad
Diese Details ermöglichen es CHG, die Fördereranordnung, die Oberflächenvorbehandlungsausrüstung, die Spritzkabine, das Pulverrückgewinnungssystem, den Aushärteofen und das gesamte Produktionslinienlayout zu bewerten.
CHG liefert integrierte Pulverbeschichtungsanlagenlösungen für Hersteller von Aluminiumstrangpressprofilen und industrielle Metallveredelungsbetriebe.
Diese Konfiguration kombiniert Hängebahnförderung, manuelle Be- und Entladung, Aluminium-Oberflächenvorbehandlung, elektrostatische Pulverapplikation, thermische Aushärtung und Kühlung.
Jedes System wird entsprechend den Profilabmessungen des Kunden, den Beschichtungsanforderungen, der Produktionskapazität und den Fabrikbedingungen ausgelegt.
Kontaktieren Sie CHG mit Ihren Aluminiumprofilspezifikationen und Produktionsanforderungen, um einen kundenspezifischen Vorschlag und ein Angebot für eine Pulverbeschichtungsanlage zu erhalten.