|
|
| Markenbezeichnung: | CHG |
| Modellnummer: | AC-22 |
| MOQ: | 1 Satz |
| Preis: | 100,000-300,000 USD |
| Zahlungsbedingungen: | L/C, D/A, D/P, T/T |
| Versorgungsfähigkeit: | 10 Sätze pro Jahr |
Maßgeschneiderte automatische Pulverbeschichtungsanlage mit Fördersystem für Metallteile
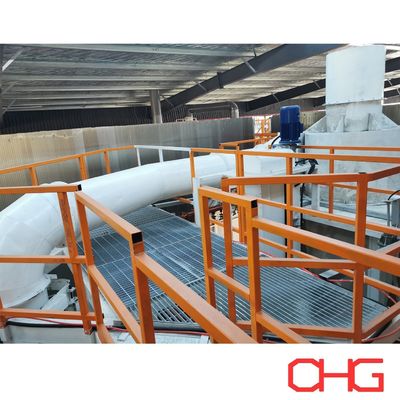
CHG entwirft und liefertautomatische Pulverbeschichtungs-Produktionslinien mit Fördersystemenfür Hersteller, die eine effiziente und wiederholbare Oberflächenveredelung von Metallkomponenten suchen.
Die Produktionslinie kann so konstruiert werden, dass Werkstücke unterschiedlicher Größe, Gewichte und Geometrien aufgenommen werden können, einschließlich Aluminiumprofilen, gefertigten Stahlteilen, Maschinenkomponenten und anderen geeigneten leitfähigen Metallprodukten.
Durch die Integration von Oberflächenvorbehandlung, elektrostatischer Pulverzerstäubung, thermischer Aushärtung und Fördertechnik bietet das System eine koordinierte Lösung für industrielle Beschichtungsbetriebe.
Jede CHG-Pulverbeschichtungsanlage wird auf die tatsächlichen Produkte, Produktionsziele, Beschichtungsanforderungen und Fabrikbedingungen des Kunden zugeschnitten.
Ein komplettes Pulverbeschichtungssystem besteht aus mehreren miteinander verbundenen Prozessabschnitten.
| Ausrüstung | Hauptfunktion |
|---|---|
| Beladestation | Positionieren von Werkstücken auf dem Förderer |
| Fördersystem | Transport von Metallkomponenten zwischen den Produktionsstufen |
| Oberflächenvorbehandlungsanlage | Entfernen von Verunreinigungen und Vorbereiten von Metalloberflächen |
| Trocknungsofen | Entfernen von Restfeuchtigkeit |
| Pulverspritzkabine | Bereitstellen eines geschlossenen Pulverauftragsbereichs |
| Automatische elektrostatische Spritzpistolen | Auftragen von Pulverbeschichtung auf Metalloberflächen |
| Pulverrückgewinnungssystem | Auffangen von übersprühtem Pulver |
| Aushärtungsofen | Thermische Aushärtung des aufgetragenen Pulvers |
| Kühlsektion | Reduzieren der Werkstücktemperatur nach der Aushärtung |
| Inspektionsstation | Überprüfen der Beschichtungsqualität |
| Entladestation | Entfernen von Fertigteilen |
| Elektrisches Steuerungssystem | Koordinieren von Ausrüstung und Produktionsabläufen |
Der endgültige Ausrüstungsumfang und die Anordnung werden entsprechend dem erforderlichen Beschichtungsprozess ausgewählt.
Das Fördersystem verbindet die wichtigsten Produktionsstufen und sorgt für den kontrollierten Transport von Werkstücken.
Abhängig von den Produktabmessungen, dem Gewicht, der Produktionskapazität und den Werkstattbedingungen kann die Förderanordnung an den Herstellungsprozess angepasst werden.
Wichtige technische Parameter sind:
Maximale Werkstückabmessungen
Einzelnes Werkstückgewicht
Anzahl der Komponenten pro Aufhänger oder Träger
Erforderliche Produktionskapazität
Fördergeschwindigkeit
Werkstückabstand
Freie Raumhöhe in der Fabrik
Lade- und Entladevorrichtungen
Aushärtezeit
Für aufgehängte Metallkomponenten können kundenspezifische Aufhänger entwickelt werden, um eine geeignete Werkstückpositionierung und Beschichtungszugänglichkeit zu gewährleisten.
Die Förderanordnung wird mit der Vorbehandlungsanlage, der Spritzkabine, dem Aushärtungsofen und dem verfügbaren Fabrikraum koordiniert.
Der Pulverauftragsbereich verwendet elektrostatische Spritzgeräte, um Pulver auf geerdete Metalloberflächen aufzubringen.
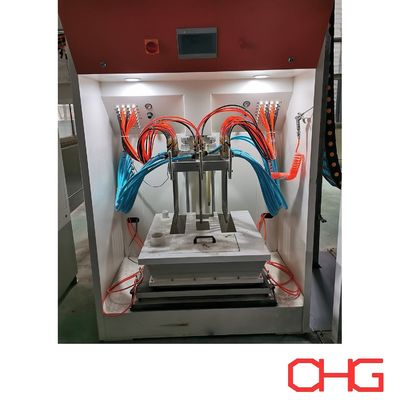
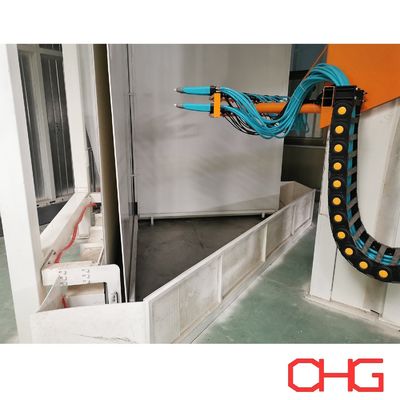
Automatische Spritzpistolen können entsprechend der Werkstückgeometrie und der erforderlichen Beschichtungsabdeckung angeordnet werden.
Je nach Projekt kann das Spritzsystem umfassen:
Automatische elektrostatische Pulverpistolen
Vertikale Reziprokatoren
Pulverzuführgeräte
Spritzpistolensteuerungen
Manuelle Nacharbeitsplätze
Pulverabsauggeräte
Pulverrückgewinnungssysteme
Die Anzahl und Positionierung der Spritzpistolen wird entsprechend den Produktabmessungen, der Fördergeschwindigkeit und den Beschichtungsspezifikationen bestimmt.
Für Werkstücke mit komplizierten Geometrien können zusätzliche Spritzpositionen oder manuelle Nacharbeiten in Betracht gezogen werden.
Ein typischer automatischer Pulverbeschichtungsprozess folgt dieser Reihenfolge:
Beladung → Oberflächenreinigung → Chemische Vorbehandlung → Feuchtigkeitstrocknung → Elektrostatische Pulverzerstäubung → Thermische Aushärtung → Kühlung → Inspektion → Entladung
Die genaue Prozessanordnung hängt vom Substratmaterial, der Beschichtungsart und der erforderlichen Leistung des Endprodukts ab.
Vor der Beschichtung müssen Metallwerkstücke gereinigt werden, um Öle, Fette, Staub und andere Verunreinigungen zu entfernen.
Die Reinigungsmethode wird entsprechend dem Werkstückmaterial und dem anfänglichen Oberflächenzustand ausgewählt.
Für gefertigte Stahlkomponenten kann die Reinigung chemische Entfettung oder andere geeignete Oberflächenvorbereitungsmethoden umfassen.
Aluminiumprodukte erfordern Reinigungsprozesse, die mit der Aluminiumlegierung und der nachfolgenden Vorbehandlungschemie kompatibel sind.
Nach der Reinigung durchlaufen die Werkstücke eine geeignete chemische Oberflächenbehandlung.
Die Vorbehandlung hilft, das Substrat für die Pulverbeschichtung vorzubereiten und unterstützt die erforderliche Haftung und Korrosionsbeständigkeit.
Für Stahlkomponenten können Phosphat- oder alternative Konversionsbeschichtungssysteme verwendet werden.
Für Aluminiumprofile und gefertigte Aluminiumteile kann eine Chrom- oder chromfreie Konversionsbehandlung geeignet sein.
Das Vorbehandlungssystem kann je nach Produkteigenschaften und Produktionsanforderungen als Sprüh- oder Tauchanordnung ausgelegt werden.
Nach der Vorbehandlung und dem Spülen gelangen die Werkstücke in den Trocknungsbereich.
Der Trocknungsofen entfernt Restwasser vor der Pulverapplikation.
Die Trocknungstemperatur und die Verweilzeit werden entsprechend den Werkstückabmessungen, der Materialstärke und der Fördergeschwindigkeit bestimmt.
Eine ordnungsgemäße Trocknung hilft, Beschichtungsfehler zu reduzieren, die mit verbleibender Feuchtigkeit verbunden sind.
Die vorbereiteten Metallkomponenten gelangen in die Pulverspritzkabine.
Automatische elektrostatische Spritzpistolen tragen geladene Pulverpartikel auf die geerdeten Werkstückoberflächen auf.
Das Pulver bildet eine aufgetragene Schicht, bevor die Werkstücke in den Aushärtungsofen gelangen.
Die Sprühparameter werden entsprechend dem Pulvermaterial, der erforderlichen Schichtdicke und der Werkstückgeometrie eingestellt.
Nach dem Sprühen transportiert der Förderer die beschichteten Werkstücke in den Aushärtungsofen.
Während der kontrollierten Erwärmung schmilzt das Pulver und fließt, um eine kontinuierliche Beschichtungsfilm zu bilden.
Bei duroplastischen Pulverbeschichtungen entwickelt die chemische Vernetzung die spezifizierten Beschichtungseigenschaften.
Der Aushärtungsprozess wird gemäß den Anforderungen des Pulverherstellers ausgelegt, insbesondere der erforderlichen Metalltemperatur und Aushärtezeit.
Nach der Aushärtung bewegen sich die Werkstücke in den Kühlbereich.
Natürliche oder Zwangsluftkühlung kann je nach Produktionskapazität und Werkstückmerkmalen ausgewählt werden.
Die Komponenten werden auf eine geeignete Temperatur abgekühlt, bevor sie entladen und weiterverarbeitet werden.
Fertige Produkte werden gemäß den Beschichtungsspezifikationen des Kunden inspiziert.
Typische Inspektionspunkte umfassen:
Trockenschichtdicke
Oberflächenaussehen
Farbkonsistenz
Beschichtungshaftung
Glanzgrad
Beschichtungsabdeckung
Sichtbare Oberflächenfehler
Zusätzliche Tests können je nach beabsichtigter Anwendung und geltenden Qualitätsstandards erforderlich sein.
Die Spritzkabine bietet einen geschlossenen Bereich für die elektrostatische Pulverapplikation.
Kabinenabmessungen und Konstruktionsmaterialien werden entsprechend dem Produktumfang, der Spritzkonfiguration und den Produktionsanforderungen ausgewählt.
Das Pulverrückgewinnungssystem sammelt übersprühtes Pulver und unterstützt geeignete Betriebsbedingungen in der Kabine.
Je nach Anwendung kann die Rückgewinnungsanordnung Zyklonabscheidung, Patronenfiltration oder andere geeignete Sammelausrüstung umfassen.
Das System wird ausgewählt gemäß:
Pulvereigenschaften
Produktionskapazität
Anzahl der Beschichtungsfarben
Häufigkeit des Farbwechsels
Abmessungen der Spritzkabine
Erforderliche Beschichtungsqualität
Anforderungen an die Wiederverwendung von Pulver
Rückgewonnenes Pulver kann wiederverwendet werden, wenn es mit den Empfehlungen des Pulverherstellers und den Qualitätsstandards des Kunden vereinbar ist.
Der Aushärtungsofen ist ein wesentlicher Bestandteil der Pulverbeschichtungsanlage.
Sein Design muss das Werkstückmaterial, die Abmessungen, das Gewicht und die erforderlichen Aushärtebedingungen berücksichtigen.
Wichtige technische Faktoren sind:
Erforderliche Metalltemperatur
Spezifikation der Pulveraushärtung
Fördergeschwindigkeit
Werkstückbeladungsdichte
Ofenverweilzeit
Heizenergie
Luftzirkulation
Temperaturgleichmäßigkeit
Wärmedämmung
Die Ofenkonfiguration wird entwickelt, um die erforderlichen Aushärtebedingungen für das ausgewählte Beschichtungsmaterial zu unterstützen.
Für Produktionen mit Werkstücken unterschiedlicher Metallstärke sollte die Aushärtungsleistung anhand der tatsächlichen Produkteigenschaften bewertet werden.
Automatische Spritzgeräte unterstützen konsistente Anwendungsprozesse für geeignete Werkstückgeometrien.
Das Fördersystem verbindet die wichtigsten Prozessstufen und reduziert den wiederholten manuellen Transfer von Komponenten.
Geräteabmessungen, Förderanordnungen und Spritzpistolenpositionen können entsprechend den Werkstückmerkmalen angepasst werden.
Vorbehandlungs-, Spritz-, Aushärtungs- und Kühlgeräte können zu einem vollständigen Produktionssystem integriert werden.
Geeignete Absaug- und Rückgewinnungsausrüstung kann helfen, den Pulververbrauch zu steuern und übersprühtes Material aufzufangen.
Die Anordnung der Produktionslinie wird entsprechend dem verfügbaren Werkstattplatz, dem erforderlichen Produktionsausstoß und den Materialhandhabungsbedingungen entwickelt.
Die automatische Pulverbeschichtungsanlage kann für eine breite Palette von Metallprodukten angepasst werden, darunter:
Aluminiumprofile und -strangpressprofile
Elektrische Schränke und Gehäuse
Metallmöbelkomponenten
Maschinenrahmen
Gefertigte Stahlkonstruktionen
Lagerregale und -böden
Automobilmetallkomponenten
Gehäuse für Industrieanlagen
Metallwinkel und -stützen
Allgemeine gefertigte Metallprodukte
Die endgültige Ausrüstungskonfiguration hängt von den Produktabmessungen, dem Substratmaterial, den Beschichtungsanforderungen und dem Produktionsvolumen ab.
| Parameter | Verfügbare Konfiguration |
|---|---|
| Beschichtungsmethode | Automatische elektrostatische Pulverzerstäubung |
| Werkstückmaterial | Stahl, Aluminium und andere geeignete leitfähige Metalle |
| Werkstückabmessungen | Kundenspezifisch |
| Maximales Werkstückgewicht | Gemäß Förderkonstruktion |
| Fördersystem | Ausgewählt nach Produkt- und Produktionsanforderungen |
| Beladung und Entladung | Projektspezifisch |
| Vorbehandlung | Gemäß Substrat- und Beschichtungsspezifikation |
| Spritzkabine | Kundenspezifisch |
| Spritzpistolenanordnung | Gemäß Werkstückgeometrie |
| Pulverrückgewinnung | Ausgewählt nach Betriebsanforderungen |
| Trocknung | Integrierte Feuchtigkeitstrocknung |
| Aushärtung | Pulverhärteofen |
| Kühlung | Natürliche oder Zwangsluft |
| Produktionskapazität | Kundenspezifisch |
| Steuerungssystem | Projektspezifisch |
| Werkstattlayout | Kundenspezifisch konstruiert |
CHG entwickelt jede Pulverbeschichtungsanlage entsprechend den Herstellungsbedingungen des Kunden.
Um einen vorläufigen technischen Vorschlag und ein Angebot zu erstellen, stellen Sie bitte Folgendes bereit:
Werkstückzeichnungen oder Fotos
Produktmaterial
Maximale Länge, Breite und Höhe
Maximales Einzelwerkstückgewicht
Erforderliche stündliche oder tägliche Produktionskapazität
Anzahl der Komponenten pro Aufhänger
Art der Pulverbeschichtung
Erforderliche Beschichtungsdicke
Anzahl der Beschichtungsfarben
Häufigkeit des Farbwechsels
Anforderungen an die Oberflächenvorbehandlung
Verfügbare Werkstattabmessungen
Freie Raumhöhe in der Fabrik
Heizenergie und Stromversorgung
Erforderlicher Automatisierungsgrad
Diese Details ermöglichen es dem Ingenieurteam, die Förderkonfiguration, den Vorbehandlungsprozess, die Spritzgeräte, das Pulverrückgewinnungssystem, den Aushärtungsofen und die gesamte Produktionslinienanordnung zu bewerten.
CHG liefert integrierte Pulverbeschichtungsanlagen für Industriefabrikanten, die kundenspezifische Oberflächenveredelungsanlagen benötigen.
Unsere Systeme kombinierenfördertechnische Materialhandhabung, Oberflächenvorbehandlung, automatische elektrostatische Spritzapplikation, Pulverrückgewinnung, thermische Aushärtung und Kühlungin einem koordinierten Produktionsprozess.
Jede Lösung wird entsprechend den Produktspezifikationen, Beschichtungsanforderungen, der Produktionskapazität und den Fabrikbedingungen des Kunden konstruiert.
Kontaktieren Sie CHG mit Ihren Werkstückspezifikationen und Produktionsanforderungen, um einen kundenspezifischen Vorschlag und ein Angebot für eine automatische Pulverbeschichtungsanlage zu erhalten.